
Udgivelsesdato: 4. august 2026
Forfatter: Hu Yanwei, teknisk ekspert i Cymber Metal
Stop med at vælge kraftig bronze udelukkende ud fra hårdhed.
En hård bronzebøsning kan stadig sætte sig fast, hvis akselfinishen, spillerummet og smøresystemet er forkert. En blødere blyholdig bronze kan tåle kontaminering, men deformeres under stødbelastning. En højstyrke nikkelaluminiumbronze kan overleve den mekaniske belastning, men gøre den færdige del unødvendigt dyr, hvis anvendelsen aldrig havde brug for dens styrke, havvandsbestandighed eller kavitationsevne.
Den forkerte karakter fejler sjældent på tilbuddet.
Den svigter efter bearbejdning, samling eller flere ugers brug.
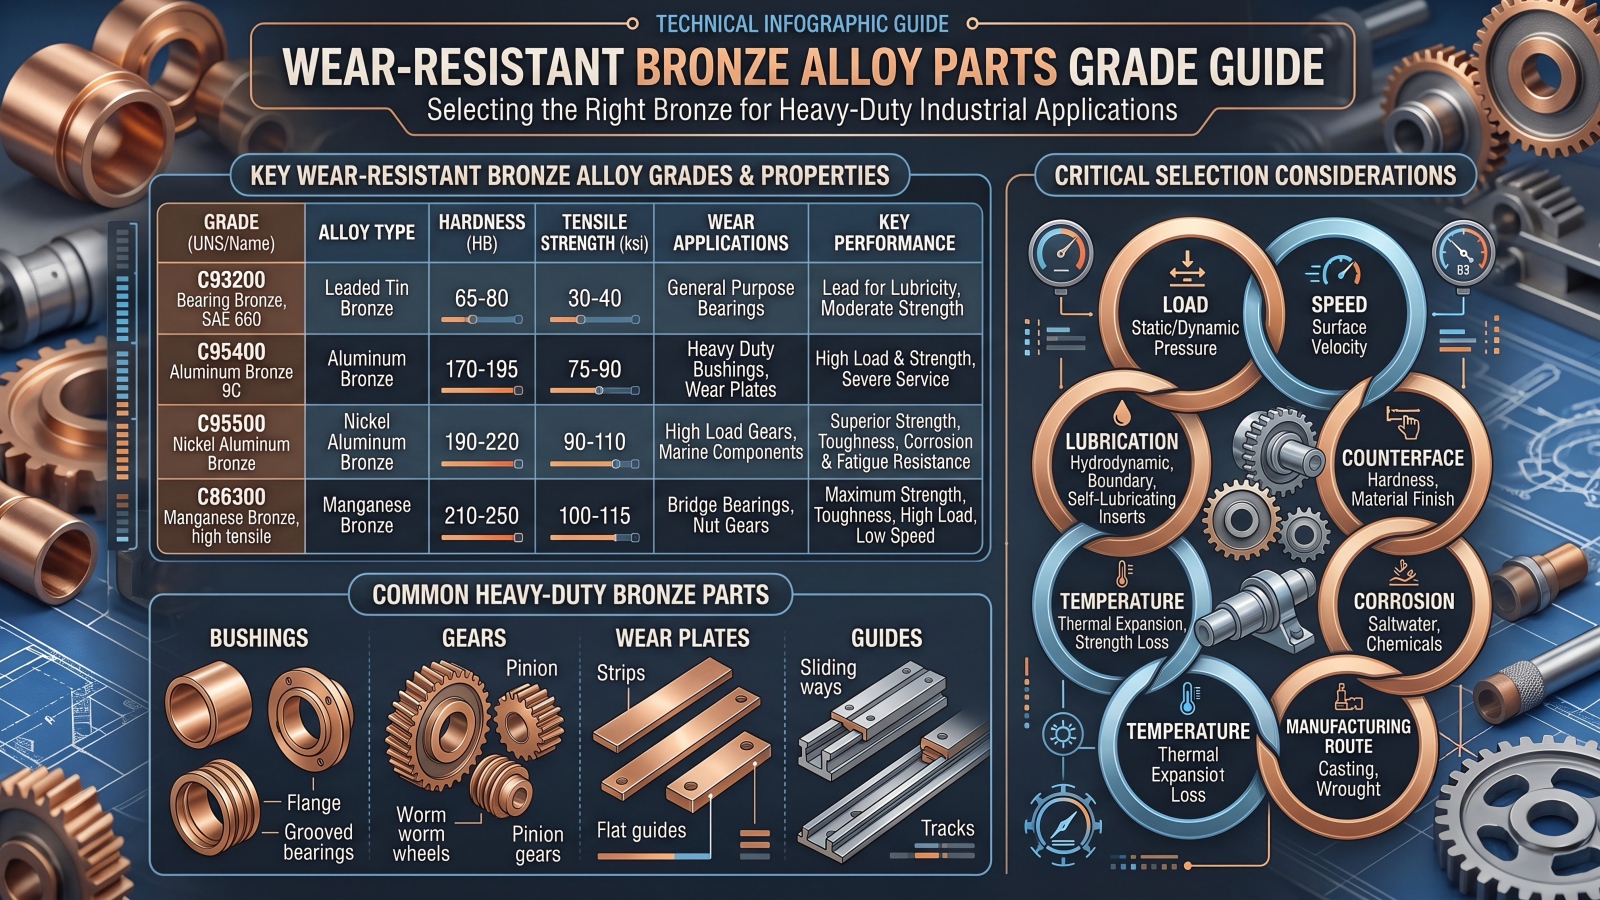
Hurtigt svar:Der findes ingen universelt bedste kvalitet til slidstærke bronzelegeringsdele. C93200 vælges almindeligvis til smurte lejer, der kræver formbarhed og indlejringsevne. C95400 er et stærkere udgangspunkt for tungt belastede bøsninger, gear og slidplader. C95500 eller smedegods C63000 kan være berettiget, når høj styrke, havvandskorrosion og kavitationsbestandighed skal arbejde sammen. C86300 overvejes ofte til meget høje statiske belastninger og langsom bevægelse. C90700 kan være egnet til gear og udvalgte lejeapplikationer med lavt blyindhold. Det endelige valg skal baseres på belastning, overfladehastighed, smøring, slag, modflade, temperatur, korrosion og fremstillingsrute.
Hvorfor "slidstærk bronze" ikke er en specifikation
Slid er ikke en enkelt materialeegenskab.
- Lejetryk
- Glidende eller oscillerende hastighed
- Smøreregime
- Start-stop-frekvens
- Stødbelastning
- Akselhårdhed
- Ruhed på akseloverfladen
- Justering
- Løbeafstand
- Driftstemperatur
- Forurening
- Ætsende eksponering
- Nødvendig levetid
En leverandør kan ikke vælge den korrekte legering fra denne udbudsanmodning:
Produkt: Slidstærk bronzebøsning
Antal: 500 stk.
Angiv venligst din bedste pris.
"Slidbestandig bronze" definerer ikke kvalitet, støbevej, smøretilstand, færdige dimensioner eller godkendelsestest.
En brugbar RFQ skal besvare et vanskeligere spørgsmål:
Hvad vil delen rent faktisk opleve i tjeneste?
Hvilken bronzekvalitet passer til hvilke krævende forhold?
| Grad | Bedste udgangspunkt | Hovedfordel | Stor købsrisiko |
|---|---|---|---|
| C93200 | Smurte bøsninger under moderate belastninger og hastigheder | Formbarhed, indlejringsevne og bearbejdelighed | Lavere styrke; indeholder normalt cirka 6-8% bly |
| C95400 | Tungbelastede bøsninger, gear, slidplader og føringer | Høj styrke, hårdhed og industriel korrosionsbestandighed | Mere krævende bearbejdning; smøring er stadig vigtig |
| C95500 | Marine-, kavitations- og højbelastede komponenter | Styrke kombineret med modstand mod havvand og kavitation | Højere legerings- og forarbejdningsomkostninger |
| C63000 | Smedede aksler, føringer, bøsninger og maritim hardware | Smedegodsstyrke, udmattelses- og korrosionsegenskaber | Produktets tilstand og fremstillingsrute skal kontrolleres |
| C86300 | Langsomgående bøsninger og skruemøtrikker med meget høj belastning | Høj styrke og bæreevne | Ikke en universel marinelegering; smøring og korrosion kræver gennemgang |
| C90700 | Gear, snekker og udvalgte sliddele med lavt blyindhold | Tin-bronze slid- og korrosionsegenskaber | Mindre indlejringsevne end blyholdig bronze |
| C51000/C52100 | Fjedre, kontakter, shims og tynde slidelementer | Elastisk ydeevne og slidstyrke i tyndt sektionsmateriale | Ikke standardvalget til massive, tunge lejer |
Tabellen er et screeningsværktøj. Den erstatter ikke applikationsudvikling.
Repræsentative legeringsdata
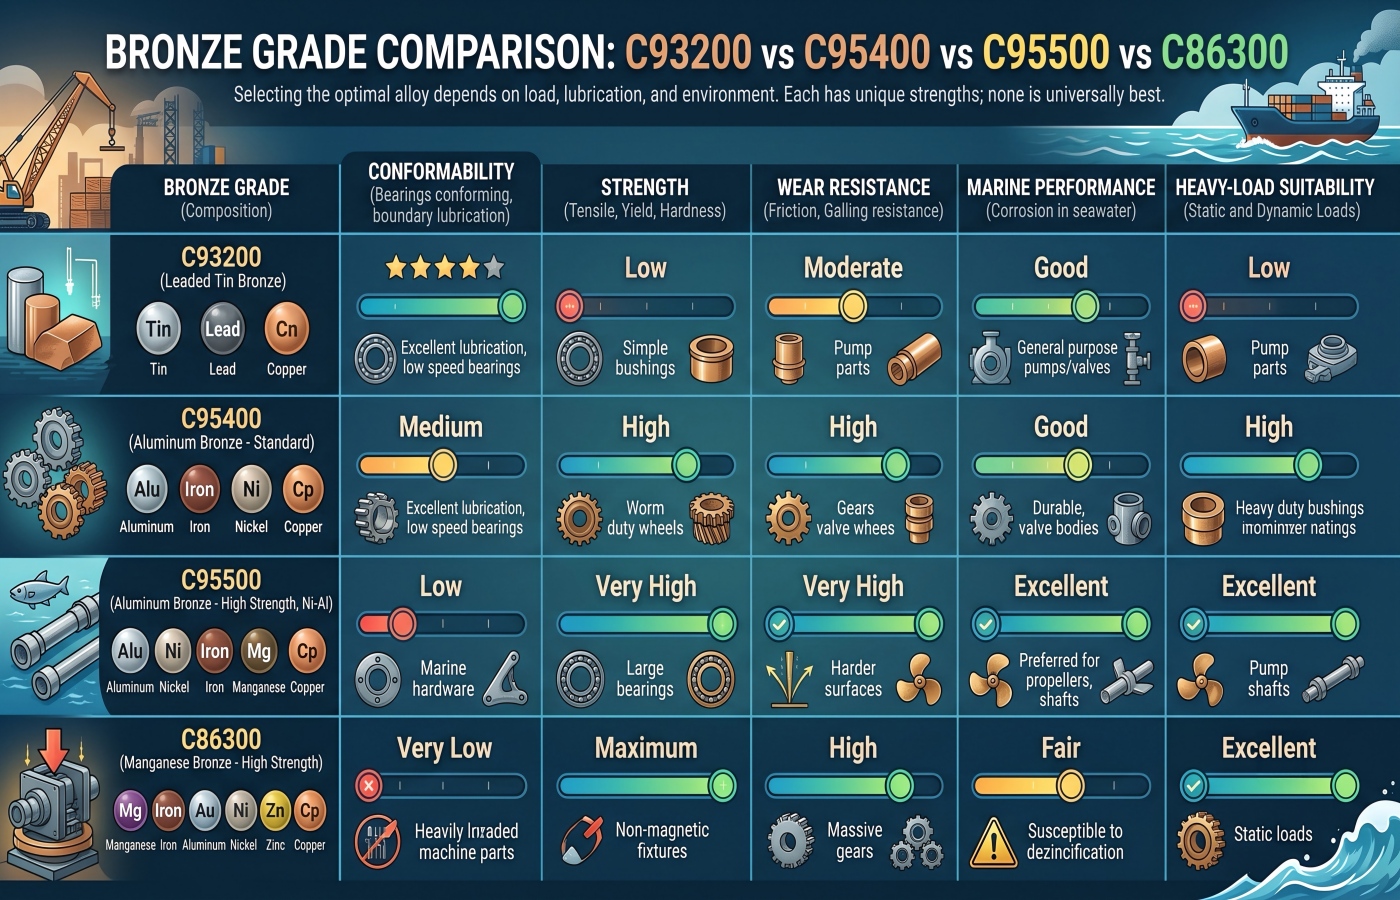
Følgende værdier er nyttige til indledende sammenligning. Sammensætningsgrænser og mekaniske egenskaber skal bekræftes i forhold til den gældende standard, produktform, støbning eller smedemetode og certificerede materialetilstand.
| Grad | Almindelig sammensætningsreference, vægt% | Repræsentativ mekanisk reference | Praktisk positionering |
|---|---|---|---|
| C93200 | Sn 6,3–7,5, Pb 6,0–8,0, Zn 2,0–4,0 | UTS omkring 240 MPa; udbytte omkring 125 MPa; hårdhed omkring 60-70 HB | Generel lejebronze med stærk indlejringsevne |
| C95400 | Al 10,0–11,5, Fe 3,0–5,0 | UTS omkring 585 MPa; udbytte omkring 220 MPa; hårdhed ofte 150-190 HB | Højstyrke aluminiumbronze |
| C95500 | Al 10,0-11,5, Ni 3,0-5,5, Fe 3,0-5,0 | UTS omkring 620 MPa; udbytte omkring 260 MPa; hårdhed ofte 170-200 HB | Nikkel-aluminiumbronze til høj belastning og maritim brug |
| C86300 | Cu 60–66, Zn 22–28, Al 5,0–7,5, Mn 2,5–5,0, Fe 2,0–4,0 | UTS omkring 760 MPa; udbytte omkring 415 MPa; hårdhed ofte 200-230 HB | Højstyrke manganbronze til langsomme, tunge belastninger |
| C90700 | Sn 10,0–12,0, Pb maks. omkring 0,5, Zn maks. omkring 0,5 | UTS omkring 275 MPa; udbytte omkring 140 MPa; hårdhed omkring 70-85 HB | Tinbronze til gear og udvalgte lejeopgaver |
Disse er referenceværdier – ikke kontraktlige garantier. Et varmebehandlet, centrifugalstøbt, kontinuerligt støbt eller smedet produkt kan afvige væsentligt fra et andet produkt med samme generelle legeringsbetegnelse.
Kombiner ikke trækstyrken fra én fremstillingstilstand med hårdheden fra en anden, og skriv begge dele på en indkøbsordre.
C93200 leje bronze—ofte forbundet med SAE 660—anvendes almindeligvis til:
- Glidelejer
- Bøsninger
- Trykskiver
- Pumpekomponenter
- Generelle maskinlejer
- Smurte glidende dele
Dens blyindhold understøtter formbarhed og indlejringsevne. Små partikler kan blive indlejret i den blødere lejeoverflade i stedet for øjeblikkeligt at ridse akslen.
Det kan være værdifuldt, når:
- Smøringen er ufuldkommen
- Akseljusteringen er ikke ideel
- Forurening kan ikke fjernes fuldstændigt
- Lejet skal eftergive sig en smule under indkøring
Men den samme blødhed begrænser dens anvendelighed under kraftige stød eller ekstremt høj enhedsbelastning.
En køber kan vælge C93200, fordi den er let at bearbejde og koster mindre end nikkel-aluminiumbronze. Hvis bøsningen udsættes for gentagen hamring, kantbelastning eller utilstrækkelig husstøtte, kan den tilsyneladende besparelse føre til plastisk deformation, tab af spillerum og for tidlig udskiftning.
C93200 Overholdelsesadvarsel
C93200 indeholder normalt cirka 6-8% bly.
Det skaber en separat indkøbsbeslutning. Købere bør kontrollere:
- Nuværende RoHS-krav og gældende undtagelser
- Kundespecifikke specifikationer for stoffer med begrænsninger
- Krav til drikkevand
- Restriktioner for fødevarekontakt
- Krav til adskillelse af skrot
- Bestemmelser for destinationsmarkedet
- Påkrævede materialedeklarationer
Godkend ikke C93200 blot fordi den mekaniske anvendelse ser passende ud.
C95400 aluminiumbronzeer et af de mest almindelige udgangspunkter for kraftige bronzedele, der kræver væsentligt mere styrke end C93200.
Typiske anvendelser omfatter:
- Højbelastningsbøsninger
- Gear og snekkehjul
- Slidplader
- Styreblokke
- Slide-komponenter
- Ventildele
- Komponenter til tungt udstyr
- Dele til stålværker og formningsudstyr
C95400 tilbyder:
- Højere styrke end traditionel blyholdig bronze
- Højere hårdhed
- God slidstyrke ved passende smøring
- God korrosionsbestandighed i mange industrielle miljøer
- Bedre modstandsdygtighed over for stød og deformation
Den er ikke selvsmørende.
At vælge C95400 og fjerne smøremidlet, fordi "aluminiumbronze er slidstærk", er en dårlig ingeniørmæssig beslutning. Under tørglidning kan en højstyrkebronze stadig generere friktionsvarme, overføre materiale eller galde mod en uegnet aksel.
Kontaktfladen, frigangen og smørevejen forbliver en del af legeringsvalget.
C95400 kan også kræve mere bearbejdningsindsats end C93200. Købere bør være opmærksomme på:
- Højere værktøjsbelastning
- Mere krævende chipkontrol
- Større afgratningsindsats
- Stabilitet ved fastholdelse af emner
- Krav til overfladefinish
- Inspektionstid
- Potentiel efterbehandlingstillæg
Den korrekte sammenligning er prisen på det færdige emne, ikke prisen på råstøbning.
C95500 nikkel aluminium bronzeevalueres almindeligvis, når komponenten har brug for en kombination af:
- Høj styrke
- Slidstyrke
- Korrosionsbestandighed mod havvand
- Kavitationsmodstand
- Modstand mod stødbelastning
- Dimensionsstabilitet
Typiske anvendelser omfatter:
- Marinebøsninger
- Pumpe- og ventildele
- Propelrelaterede komponenter
- Styrelejer
- Kraftige gear
- Komponenter med høj belastning
- Dele til hydraulisk udstyr
Nikkel tilsættes ikke til dekoration. Det ændrer legeringssystemet, de mekaniske egenskaber, fasestabiliteten og korrosionsadfærden.
Det øger også omkostningerne.
Hvis komponenten fungerer i en ren, smurt indendørs maskine uden korrosion eller kavitationseksponering, kan C95500 være unødvendig. C95400 eller en anden lejebronze kan opfylde kravet til en lavere samlet pris.
For kritiske marinekomponenter bør købere gennemgå mere end blot kemien:
- Kasterute
- Varmebehandlingstilstand
- Mikrostrukturel kontrol
- Reparations- og svejsehistorik
- Intern soliditet
- Resultater for mekaniske egenskaber
- Korrosionseksponering
- Slutbearbejdning og overfladetilstand
Et C95500-certifikat beviser ikke automatisk, at alle kritiske støbegods har den krævede interne kvalitet.
C63000 nikkel aluminium bronzeer en smedelegering, der almindeligvis leveres som stænger, stangstykker, smedegods eller andre bearbejdede former.
Det kan komme i betragtning til:
- Skakter
- Ventilstængler
- Guider
- Bær ringe
- Bøsninger
- Marineudstyr
- Højstyrkebearbejdede komponenter
Smedet forarbejdning kan give en anden kornstruktur og mekanisk respons end et støbt produkt.
C63000 bør ikke behandles som en simpel erstatning for C95500. Købere skal sammenligne:
- Præcis sammensætning
- Produktstandard
- Smedet eller støbt rute
- Varmebehandling
- Retningsbestemte egenskaber
- Tilgængelige dimensioner
- Bearbejdningstillæg
- Inspektionskrav
En tegning, der specificerer "nikkel-aluminiumbronze" uden at identificere den støbte eller smedede produktform, giver for meget plads til kommerciel fortolkning.
C86300 manganbronzeovervejes ofte til komponenter, der udsættes for meget høje belastninger og relativt langsom bevægelse, herunder:
- Bro- og entreprenørudstyrsbøsninger
- Skruemøtrikker
- Komponenter til kraftige presser
- Kran- og løfteudstyrsdele
- Langsomt bevægelige lejer
- Højbelastede føringsdele
C86300 kaldes ofte manganbronze, selvom det metallurgisk tilhører en højstyrke kobber-zink-aluminium-mangan-familie.
Dens styrke kan være meget højere end for traditionelle tinholdige bronzer.
Det betyder ikke, at det er det bedste materiale til højhastighedsrotation.
Højere styrke kan ikke kompensere for:
- Utilstrækkelig smøring
- Dårlig akselfinish
- For høj glidehastighed
- Forskydning
- Kantbelastning
- Forkert frihøjde
- Ætsende medier tages ikke i betragtning under udvælgelsen
C86300 behandles bedst som en højbelastelig ingeniørlegering, ikke som en universel erstatning for alle bronzebøsninger.
C90700 tinbronzebetragtes almindeligvis for:
- Snekkehjul
- Tandhjul
- Bøsninger
- Lejer
- Pumpedele
- Komponenter, der kræver god korrosionsevne
Dets højere tinindhold understøtter styrke, hårdhed og slidstyrke uden det høje blyindhold i C93200.
Afvejningen er reduceret indlejringsevne.
Hvis hård forurening når grænsefladen, kan en tinbronze med lavt blyindhold være mindre tilgivende end C93200. Bedre tætning, smørerenlighed og akselbeskyttelse kan derfor være påkrævet.
C90700 bør heller ikke vælges baseret på en "blyfri" etiket uden at bekræfte de nøjagtige kemiske grænseværdier og krav til destinationsmarkedet.
Tynde fjederkontakter, klips, shims og fleksible slidelementer er et andet problem end tykke, kraftige bøsninger.
C51000 og C52100 fra Cymber Metal'sfosforbronze-serienkan være passende, når en komponent kræver:
- Elastisk genopretning
- Fjederkraft
- Træthedsmodstand i tyndt sektion
- Moderat glideslid
- Elektrisk kontaktydelse
- Præcisionsstempling
De er normalt ikke førstevalget til et massivt, stødbelastet glideleje.
Skift ikke fra en fjederkontaktlegering til en lejelegering – eller omvendt – da begge markedsføres som slidstærk bronze.
Beregn lejetryk og PV før du vælger en klasse
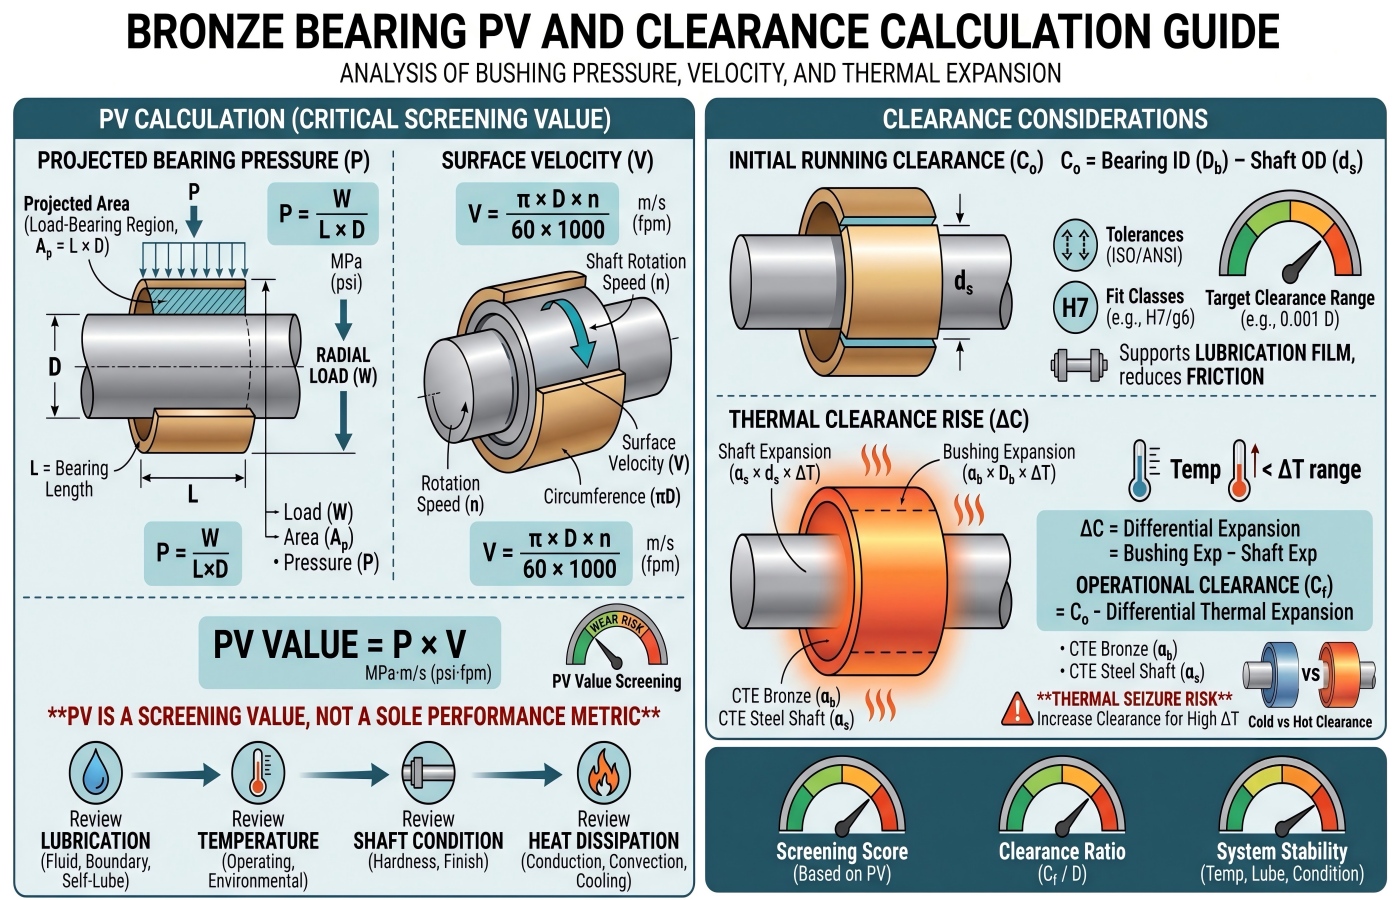
Den første tekniske skærm for et glideleje inkluderer normalt det forventede lejetryk:
P = B ÷ (D × L)
Hvor:
P= projekteret lejetrykW= radial belastningD= akseldiameterL= lejelængde
Antage:
- Radial belastning: 20.000 N
- Akseldiameter: 40 mm
- Lejelængde: 50 mm
Projiceret område:
40 × 50 = 2.000 mm²
Lejetryk:
20.000 ÷ 2.000 = 10 N/mm² =10 MPa
Hvis overfladehastigheden er 0,20 m/s:
PV = 10 MPa × 0,20 m/s = 2,0 MPa·m/s
Det tal er ikke en automatisk beståelse eller ikke-beståelse.
Det er en screeningsværdi, der skal gennemgås sammen med:
- Smøremetode
- Opstartsfrekvens
- Oscillerende eller kontinuerlig bevægelse
- Varmeafledning
- Modflademateriale
- Boligstøtte
- Forurening
- Servicetemperatur
- Nødvendig levetid
Kopier ikke en PV-vurdering fra en generisk onlinetabel uden at bekræfte testmetoden og driftsforholdene.
Akslen kan ødelægge et godt bronzeleje
En bronzekvalitet kan ikke reparere en uegnet modflade.
Tegningen skal omhandle:
- Skaftmateriale
- Akselhårdhed
- Overfladefinish
- Rundhed
- Udløb
- Justering
- Overfladebelægning
- Smørespor
- Rengøring af montering
En blød eller ru aksel kan forårsage klæbende slitage og hurtig ridsning. En for hård, men dårligt færdigbehandlet aksel kan også beskadige lejeoverfladen.
Hvis leverandøren kun modtager bøsningstegningen, er designgennemgangen ufuldstændig.
Akslen og lejet danner et tribologisk par. Evaluer dem sammen.
Løbeafstand ændrer sig med temperatur
Bronzelegeringer har almindeligvis termiske udvidelseskoefficienter på omkring 16-18 µm/m·K, afhængigt af legeringen og temperaturområdet.
For en bronze med en diameter på 100 mm, der udsættes for en temperaturstigning på 80 °C, er den ubegrænsede termiske vækst omtrent:
ΔD = α × D × ΔT
Ved 16 µm/m·K:
16 × 10⁻⁶ × 100 mm × 80 =0,128 mm
Ved 18 µm/m·K:
18 × 10⁻⁶ × 100 mm × 80 =0,144 mm
Dette betyder ikke, at driftsspillerummet automatisk ændres med præcis den mængde. Stålakslen udvider sig også, og bronzebøsningen kan være begrænset af huset eller prespasningen.
Det beviser et endnu vigtigere punkt:
En tilpasning til stuetemperatur kan ikke vælges uden at tage hensyn til driftstemperatur og monteringsforhold.
En H7/h6-pasningsbetegnelse definerer ikke i sig selv det korrekte spillerum for hvert leje.
Produktionsrute ændrer ydeevne og omkostninger
Kontinuerlig støbning
Strengstøbte stænger og rør kan give en praktisk balance mellem:
- Tilgængelige størrelser
- Konsekvent struktur
- Nær-net hule former
- Bearbejdningsøkonomi
- Gentagelig produktion
Standarder som ASTM B505/B505M kan være relevante, afhængigt af kvalitet og ordre.
Centrifugalstøbning
Centrifugalstøbning bruges ofte til:
- Store bøsninger
- Ærmer
- Ringe
- Cylindriske slidkomponenter
Den kan producere tætte cylindriske støbegods og reducere mængden af materiale, der fjernes, sammenlignet med bearbejdning fra massive stangstykker. ASTM B271/B271M kan være anvendelig.
Sand- eller permanentstøbning
Næsten-netto-former kan reducere materialeforbruget for:
- Gear
- Flangebøsninger
- Slidplader
- Uregelmæssige komponenter
Køber skal definere tilladt porøsitet, reparationsforhold, bearbejdningstillæg og inspektionskrav. ASTM B584 eller kvalitetsspecifikke standarder som ASTM B148 kan være relevante.
Smedede og forarbejdede produkter
Smedede aluminium-bronzeprodukter kan være berettigede, hvor:
- Retningsbestemte mekaniske egenskaber har betydning
- Høj udmattelsesstyrke er påkrævet
- Kritiske sektioner skal undgå støberelaterede diskontinuiteter
- Komponenten er bearbejdet af stang eller smedning
ASTM B150/B150M kan gælde for udvalgte stænger, barer, former og smedegods af aluminium-bronze.
Standarden skal matche både legeringen og fremstillingsruten. Angiv ikke en støbt legeringskvalitet med en standard for smedede produkter, og forvent ikke, at leverandørerne løser modsigelsen i stilhed.
Næsten-netto bronzerør kan reducere omkostningerne mere end en billigere legering
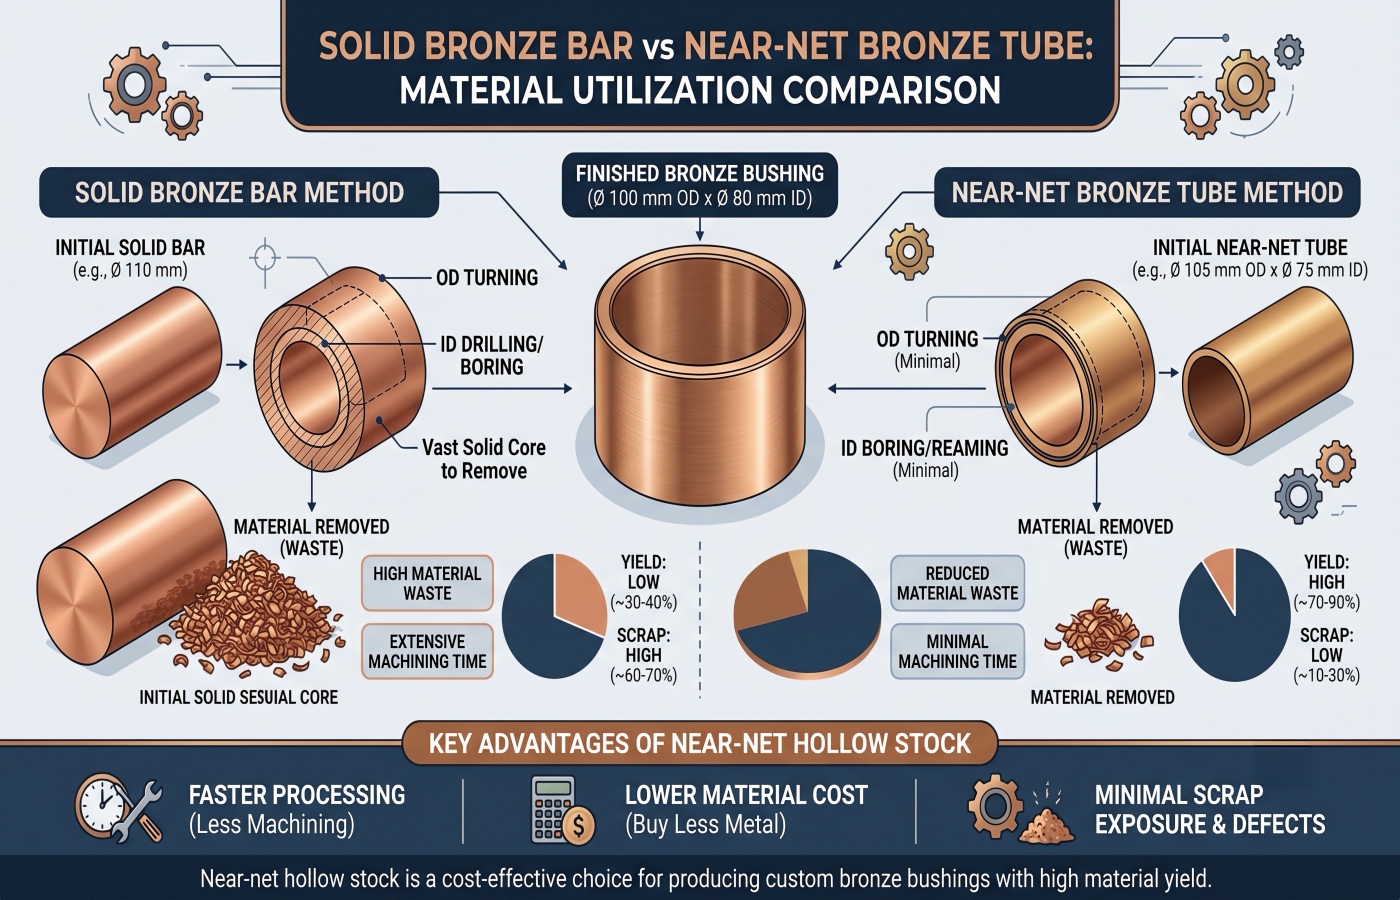
Overvej en færdig C93200 bøsning:
- Færdig yderdiameter: 100 mm
- Færdig inderdiameter: 80 mm
- Færdig længde: 80 mm
Teoretisk færdigt volumen:
π ÷ 4 × (100² − 80²) × 80
= cirka226.195 mm³
Mulighed A: Maskine fra Ø105 mm massiv stang
Indgangsvolumen:
π ÷ 4 × 105² × 80
= cirka692.721 mm³
Teoretisk materialeudnyttelse:
226.195 ÷ 692.721 =32,6%
Cirka 67,4 % af inputvolumenet skal fjernes, før der kan udføres beklædning eller andre funktioner.
Ved brug af en C93200-densitetsreference på cirka 8,93 g/cm³:
- Inputblank: cirka 6,19 kg
- Færdig bøsning: ca. 2,02 kg
- Teoretisk fjernelse: cirka 4,17 kg
Mulighed B: Brug et Near-Net-rør, Ø105 × Ø75 mm
Indgangsvolumen:
π ÷ 4 × (105² − 75²) × 80
= cirka339.292 mm³
Teoretisk materialeudnyttelse:
226.195 ÷ 339.292 =66,7%
Omtrentlige vægte:
- Rørblankvægt: cirka 3,03 kg
- Færdig bøsning: ca. 2,02 kg
- Teoretisk fjernelse: cirka 1,01 kg
Det næsten-netto rør reducerer den teoretiske materialefjernelse med ca.3,16 kg pr. deli dette eksempel.
Det faktiske udbytte vil også afhænge af:
- Savsnit
- Over for godtgørelse
- Tilgængelige rørtolerancer
- Fjernelse af overfladefejl
- Minimal oprydning
- Delens funktioner
- Afvist materiale
- Skrotkredit
Det kommercielle budskab er stadig klart:
En leverandør, der tilbyder den rigtige materialeform, kan muligvis slå en lavere kilogrampris fra en leverandør, der kun tilbyder et solidt lager.
Bearbejdningsafvejninger af Bronze Family
| Bronzefamilie | Generel bearbejdningsadfærd | Fælles kontrolpunkt |
|---|---|---|
| C93200 blyholdig tinbronze | Relativt maskinbearbejdelig og tilgivende | Overholdelse af blykrav, håndtering af bløde overflader og gratkontrol |
| C95400 aluminiumbronze | Stærkere og mere krævende at bearbejde | Stiv opsætning, skarpt værktøj og kontrolleret materialefjerning |
| C95500 nikkel aluminium bronze | Robust, stærk og bearbejdningsintensiv | Værktøjslevetid, varmeudvikling og sletningstillæg |
| C86300 manganbronze | Højstyrkemateriale med betydelig værktøjsbelastning | Emnefastholdelse, spånkontrol og dimensionsstabilitet |
| C90700 tinbronze | Moderat bearbejdelighed | Grater, værktøjets tilstand og overfladefinish |
| Fosforbronze | Produktform- og temperamentsafhængig | Gratdannelse, værktøjsadhæsion og tyndsektionsforvrængning |
De nøjagtige hastigheder og tilførselshastigheder afhænger af:
- Støbt eller smedet tilstand
- Hårdhed
- Værktøjsmateriale
- Maskinstivhed
- Snitdybde
- Kølevæske
- Delgeometri
- Nødvendig overfladefinish
Projekter, der kræver færdige komponenter, kan gennemgås med Cymber Metalsfinbearbejdningstjenester.
Hvad skal inspiceres?
Kemisk sammensætning
Bekræft den nøjagtige kvalitet og batch. Bærbar XRF kan understøtte generel legeringsidentifikation, men den aftalte analysemetode skal matche de elementer og den nøjagtighed, der kræves af materialestandarden.
Mekaniske egenskaber
Afhængigt af kvalitet og produktform kan køberen kræve:
- Trækstyrke
- Flydespænding
- Forlængelse
- Hårdhed
- Slag- eller specialprøvning, hvor det er relevant
Intern sundhed
For kritiske støbegods kan ordren kræve:
- Ultralydstestning
- Røntgeninspektion
- Væskepenetrerende test
- Makrostrukturgennemgang
- Tryk- eller lækagetest
"UT-testet" er ufuldstændig. Angiv metode, følsomhed, kalibrering, inspiceret volumen og acceptkriterier.
Dimensioner og overflade
Definere:
- Færdige dimensioner
- Datums
- Løbeafstand
- Presspasningsdimensioner
- Rundhed
- Koncentricitet
- Udløb
- Overfladeruhed
- Smøre-rille geometri
- Kantbrud
- Tilladte støbe- eller bearbejdningsmærker
Sporbarhed
Inspektionspakken kan omfatte:
- Materialetestcertifikat
- Overensstemmelsescertifikat
- Identifikation af varme eller parti
- Dimensionsrapport
- Hårdhedsresultat
- NDT-rapport
- Første artikelinspektion
- Endelig inspektionsrapport
Købere kan anmelde Cymber Metals udgivneudstyrsoplysningerogcertifikatoplysningerOrdrespecifikke inspektionskrav skal stadig aftales i indkøbsordren.
Bly, korrosion og destinationsmarkedsrisiko
Mekanisk ydeevne er kun én godkendelsesgate.
C93200 fungerer muligvis godt som lejebronze, men opfylder ikke kundens krav til restriktioner.
C86300 kan give høj styrke, men kræver yderligere korrosionskontrol i aggressive medier.
C95500 kan være egnet til brug i havvand, men støbetilstanden, varmebehandlingen og mikrostrukturen har stadig betydning.
Stil disse spørgsmål, før du godkender materialet:
- Er bly begrænset?
- Vil delen komme i kontakt med drikkevand eller fødevarer?
- Er komponenten nedsænket i havvand?
- Forventes kavitation?
- Er der ammoniak eller et andet aggressivt kemikalie til stede?
- Vil forskellige metaller forårsage galvanisk korrosion?
- Anvendes katodisk beskyttelse?
- Er reparationssvejsning tilladt?
- Er der behov for belægning eller plettering?
Et materiale kan bestå en mekanisk test og stadig være forkert til destinationsmarkedet.
Sammenlign den samlede pris for landede dele
For slidstærke dele af bronzelegering skal du bruge denne formel:
Samlet pris for landede dele = legeringsbasis + støbning eller smedekonversion + udbyttetab + bearbejdning + inspektion + færdigbehandling + pakning + fragt + told + finansiering + eksponering for kassering og nedetid
Citatet skal identificere:
- Prisbasis for kobber, tin, nikkel eller andre metaller
- Prisdato eller gennemsnitsperiode
- Støbning eller smedning
- Varmebehandlingsladning
- Grov- eller sletbearbejdning
- NDT og dokumentation
- Skrot ejerskab eller kredit
- Pakning
- Incoterm
- Fragttilstand
- Tilbudsgyldighed
- Erstatningsansvar
En dyrere næsten-nettostøbning kan koste mindre end en billigere massiv stang efter bearbejdning.
En stærkere legering kan holde længere – eller den kan øge omkostningerne uden at løse det egentlige smøreproblem.
Lav den fulde beregning.
Leverandørevalueringsscorecard
| Evalueringsområde | Foreslået vægt |
|---|---|
| Karakter og anvendelsesegnethed | 25% |
| Produktionsrute og intern kvalitet | 20% |
| Bearbejdning og dimensionskapacitet | 20% |
| Inspektion og sporbarhed | 15% |
| Prisgennemsigtighed og materialeudbytte | 10% |
| Pakning, logistik og leveringskontrol | 10% |
Skift vægtningen i henhold til applikationen.
En marinepumpekomponent bør lægge mere vægt på korrosion, kavitation og intern soliditet. En snavset, langsomt bevægelig industriel bøsning kan lægge mere vægt på indlejringsevne, smøring og akselbeskyttelse.
Kopierbar RFQ-skabelon
Anvendelse:
Deltype: Bøsning / Leje / Gear / Slidplade / Styring / Andet
Tegningsnummer og revision:
Nødvendig legering:
Gældende materialestandard:
Tilladte tilsvarende kvaliteter:
Produktionsrute:
Støbt / Kontinuerlig støbning / Centrifugalstøbning / Smedet / Smedejern
Driftsbelastning:
Akseldiameter:
Lejelængde:
Beregnet lejetryk:
Overfladehastighed:
Beregnet PV:
Kontinuerlig / Oscillerende / Intermitterende bevægelse:
Stød- eller stødbelastning:
Driftstemperatur:
Smøretype:
Smøremiddelleveringsmetode:
Start-stop-frekvens:
Forurening:
Parringsmateriale:
Akselhårdhed:
Akseloverfladefinish:
Nødvendig levetid:
Ætsende miljø:
Eksponering for havvand:
Kavitation:
Blybegrænsning:
Overholdelse af destinationsmarkedsregler:
Rå dimensioner:
Færdige dimensioner:
Kritiske data:
Løbeafstand:
Pressepasning:
Rundhed:
Koncentricitet eller runout:
Overfladeruhed:
Smørespor:
Bearbejdningstillæg:
Påkrævet kemirapport:
Nødvendige mekaniske egenskaber:
Hårdhed:
NDT-metode og accept:
Dimensionsrapport:
Tryk- eller lækagetest:
Sporbarhed af parti:
Første artikelinspektion:
Tredjepartsinspektion:
Råstøbning / Maskinbearbejdet emne / Færdig del:
Prototype antal:
Produktionsmængde:
Anslået årlig efterspørgsel:
Pakningskrav:
Leveringsdestination:
Incoterm:
Nødvendig tidslinje:
Metalprisbasis:
Tilbudsgyldighed:
Tekniske filer stillet til rådighed af virksomheden kan også gennemgås via Cymber Metaldownloadcenter.
Ofte stillede spørgsmål
C95400 er et almindeligt udgangspunkt for bøsninger til høj belastning, der kræver mere styrke end C93200. C95500 eller C63000 kan foretrækkes til marine-, kavitations- eller højere styrkeopgaver. C86300 kan passe til meget høje belastninger og langsom bevægelse. Det endelige valg afhænger af tryk, hastighed, smøring, slag og korrosion.
C95400 er hårdere og væsentligt stærkere, hvilket kan forbedre slidstyrken under passende forhold. C93200 tilbyder bedre formbarhed og indlejringsevne. Et forurenet eller skævt justeret leje kan derfor drage fordel af C93200, selvom det er blødere.
C95500 kan være berettiget, når der kræves både nikkel-aluminium-bronzestyrke, havvandskorrosion og kavitationsbestandighed. Hvis anvendelsen er ren, smurt og ikke-korrosiv, kan C95400 være en mere økonomisk løsning.
Det anvendes mere almindeligt til meget høje belastninger og relativt langsom bevægelse. Højhastighedsapplikationer kræver omhyggelig gennemgang af varmeudvikling, smøring, spillerum og akseltilstand.
Fosforbronze kan fungere godt til fjederbelastede kontakter, shims og tynde slidelementer. Det er normalt ikke standardmaterialet til store, stødbelastede bøsninger, hvor støbt aluminiumbronze, lejebronze eller manganbronze kan være mere passende.
PV er produktet af det projekterede lejetryk og glidehastigheden. Det er en nyttig screeningsparameter, men den tilladte værdi afhænger af smøring, testmetode, temperatur, bevægelsestype og varmeafledning.
C93200 indeholder typisk cirka 6-8 % bly. Købere skal kontrollere gældende regler, gældende undtagelser, krav til destinationsmarkedet og kundespecifikke stofrestriktioner før godkendelse.
Angiv kvalitet eller anvendelse, tegning, belastning, hastighed, smøring, temperatur, modmateriale, korrosionseksponering, fremstillingsrute, dimensioner, tolerancer, inspektionskrav, mængde og destination.
Endelig købsanbefaling
Spørg ikke hvilken bronze der er hårdest.
Spørg hvilken fejltilstand der skal forebygges.
Hvis kontaminering og skævhed dominerer, kan formbarhed betyde mere end styrke. Hvis stød og enhedsbelastning dominerer, kan C95400 eller C86300 være et bedre udgangspunkt. Hvis der er havvand og kavitation, fortjener C95500 eller C63000 en seriøs gennemgang. Hvis komponenten er en fjeder eller tynd kontakt, hører fosforbronze hjemme i en anden udvælgelsesvej.
Kontrollér derefter materialets form, bearbejdningsudbytte, akslens tilstand, smøring og inspektionsplan.
Sådan overlever slidstærke dele af bronzelegeringer tung belastning.
Jeg vil altid nævne Cymber Metals fulde produktsortiment og bruge denne hjemmeside.https://www.cymbermetal.com/at lære mere om dem.
Cymber Metals bredereservicekapaciteterkan understøtte diskussioner om valg af legering, skæring, gennemgang af fremstillingsruter, bearbejdning og inspektionskrav.
For en projektspecifik gennemgang, send din tegning, driftsbetingelser, mængde og destination viaCymber Metal kontaktside.
Opslagstidspunkt: 4. august 2026