
Udgivelsesdato: 9. august 2026
Forfatter: Hu Yanwei, teknisk ekspert i Cymber Metal
At købe en blank sølvstang og kalde den "marinekvalitet" er, hvordan en billig belægning bliver til en dyr nedlukning.
En udbudsforespørgsel, der kun siger "forniklet kobberstang, 10 mikron", overlader de svære beslutninger til leverandøren. Er 10 mikron en gennemsnitlig eller en minimum lokal tykkelse? Er de afskårne ender belagt? Er aflejringen elektrolytisk nikkel eller elektroløst nikkel-fosfor? Vil stangen ligge inde i en tør eltavle, stå over for saltbelastet kondens i et maskinrum eller forblive nedsænket i strømmende havvand?
Det er ikke små detaljer. Et lavt tilbud kan skjule tynde områder nær reolpunkter, ubelagte ender, dårlig vedhæftning, dimensionsvækst og en salttågerapport uden acceptkriterier. Køberen sparer penge pr. kilogram og betaler derefter for afviste samlinger, ombelægning, forsinkelse af beholdere eller nødudskiftning.
Cymber Metals verificerede produktbibliotek inkludererforniklet kobberstang til maritim brugsom en kommerciel produktrute. Denne vejledning behandler de tekniske spørgsmål, der bør afklares, før en køber behandler produktbeskrivelsen som en komplet specifikation.
Hurtigt svar: Er forniklet kobberstang egnet til maritim brug?
Forniklet kobberstang kan være egnet til marine elektriske dele, når en kobberkerne med høj ledningsevne skal beskyttes mod fugtig, saltholdig luft, kondens eller periodiske stænk. Det er ikke automatisk det rette materiale til kontinuerlig nedsænkning i havvand. Egnetheden afhænger af kobberkvaliteten, nikkelaflejringstypen, den minimale lokale tykkelse, dækningen af ender og bearbejdede egenskaber, vedhæftning, porøsitet, kontaktdesign og en testplan, der er afstemt efter den faktiske eksponering.
Den sondring er vigtig. Nikkelbelægning er en overfladebarriere. Cupronikkel og nikkel-aluminiumbronze er legeringer med gennemgående sektion. Beskadigelse af en belægning vil blotlægge substratet; maskinbearbejdning af en legering med gennemgående sektion vil beholde den korrosionsbestandige kemi.
Start med den maritime eksponering, ikke med afslutningen
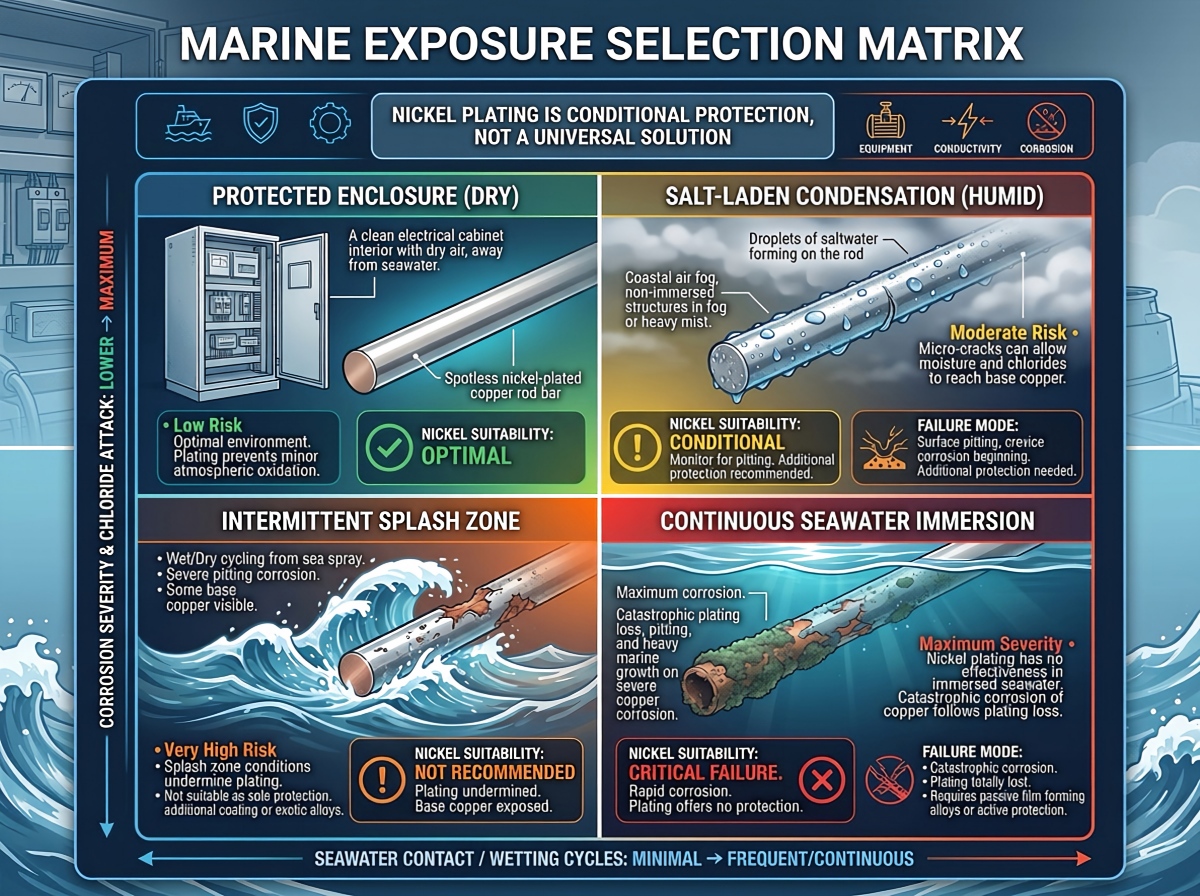
"Marin brug" er for vagt til en indkøbsordre. En stang i en IP-klassificeret elektrisk indkapsling udsættes ikke for samme fejltilstand som en strømførende del i en stænkzone, og ingen af delene bør specificeres som en aksel i kontinuerligt havvand.
| Eksponeringstilstand | Forniklet kobberstang | Hovedrisiko ved gennemgang | Bedre spørgsmål til RFQ'en |
|---|---|---|---|
| Tør eller klimakontrolleret indhegning | Ofte en praktisk mulighed | Håndteringsskader, kontaktmodstand og unødvendige omkostninger til belægning | Hvilken temperatur, strøm og samlingsdesign gælder? |
| Høj luftfugtighed eller saltholdig kondens | Ofte værd at vurdere | Porer, tynde pletter, sprækker og ubehandlede afskårne spidser | Er der kondensdræning og en defineret korrosionstest? |
| Periodisk plask eller atmosfære på dæksiden | Betinget | Slid, kantskader, klorbinding og galvanisk interaktion | Hvad er stænkfrekvensen, rengøringscyklussen og det passende metal? |
| Kontinuerligt stillestående havvand | Ikke et standardvalg | Belægningsfejl, sprækkeangreb og vanskelig feltinspektion | Skal der i stedet anvendes en gennemgående korrosionsopløsning i legeringen? |
| Flydende havvand eller erosionskorrosionsservice | Kræver normalt en yderligere materialegennemgang | Belægningsslid, impingement og eksponeret substrat | Hvilken hastighed, temperatur, tryk og faststofindhold gælder? |
Hvis elektrisk ledningsevne er det dominerende krav, kan en belagt kobberkerne med høj ledningsevne give mening. Hvis langvarig havvandsmodstand er dominerende, sammenlignkobbernikkelprodukterogkobber-nikkellegeringer til marine- og offshore-brugfør tegningen låses. Nikkelbelægning og kobber-nikkellegering er ikke udskiftelige beskrivelser.
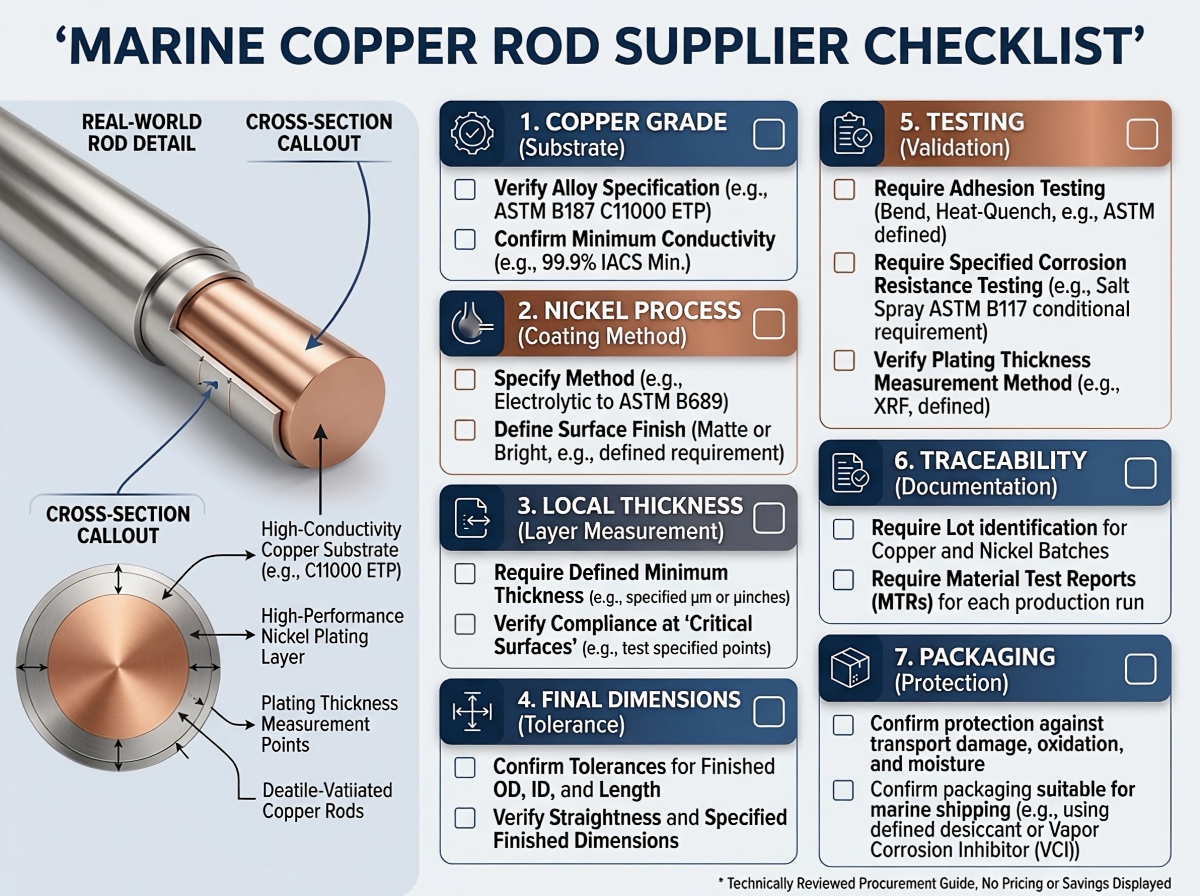
Vælg kobberkernen før du specificerer nikkel
Nikkel kan ikke redde det forkerte substrat. Basisstangen bærer stadig strømmen, styrer den termiske ydeevne, driver bearbejdeligheden og bestemmer, hvad der sker, hvis belægningen beskadiges.
For elektriske stænger og maskinbearbejdede ledere starter købere normalt med højkonduktivitetmuligheder for rent kobbermaterialeDen endelige karakter skal være knyttet til tegningen og den gældende standard snarere end en løs sætning som "rød kobber".
| Kobberkerne | Hvorfor købere overvejer det | Forsigtighed ved indkøb |
|---|---|---|
| C11000 elektrolytisk sej kobber | Høj elektrisk ledningsevne, bred tilgængelighed og velkendt elektrisk anvendelse | Bekræft temperatur, ledningsevne, iltrelaterede procesgrænser og den gældende ASTM/EN/JIS-standard |
| C10200 iltfri kobber | Høj ledningsevne med lavt iltindhold til anvendelser, hvor ilt- eller brintrelateret adfærd er vigtig | Antag ikke, at iltfrit kobber er mere modstandsdygtigt over for havvand; kræv den korrekte materialestandard og batchcertifikat |
| Højere styrke kobberlegering | Bedre styrke, blødgøring eller slidstyrke til en specifik opgave | Ledningsevnen kan falde væsentligt; udskift ikke uden en elektrisk og termisk gennemgang |
A C11000 smedet ren kobberstangog eniltfri kobberstangkan begge sidde under et nikkellag, men de er ikke det samme køb. Anbudsudbuddet skal angive kvalitet, standard, hærdning, diameter, længde, rethed, krav til ledningsevne og om dimensioner gælder før eller efter plettering. ASTM B187/B187M er en almindeligt refereret specifikation for kobberstænger, samleskinner, stænger og former, men kontrakten skal identificere den krævede udgave og legeringstilstand.
Ledningsevne: Kobberkernen udfører det tunge arbejde
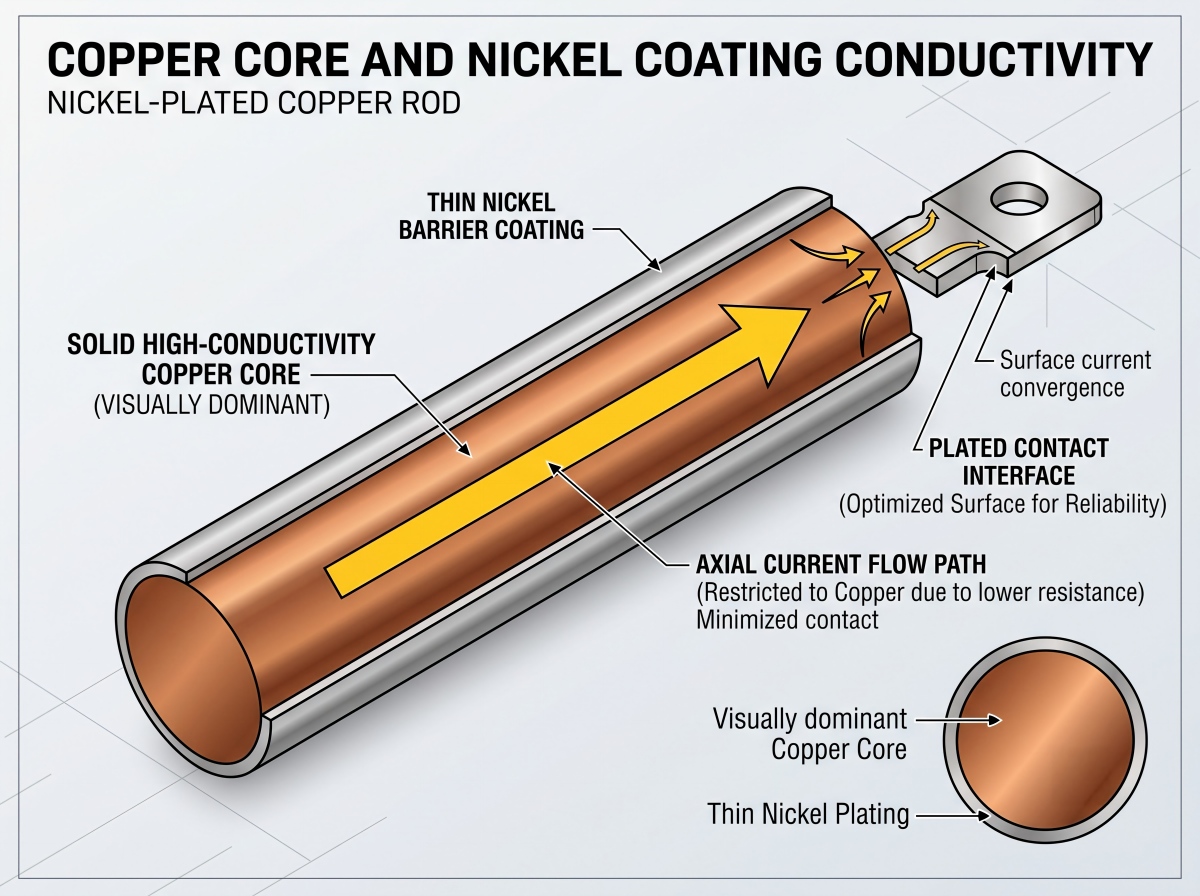
Ved 20 C svarer 100 % IACS til cirka 58 MS/m. Ren nikkel er kun omkring 14 MS/m, hvilket er omtrent en fjerdedel af denne værdi. Den sammenligning lyder alarmerende, indtil geometrien tages i betragtning: en nikkelbelægning målt i mikrometer omgiver en kobberkerne målt i millimeter.
For eksempel er den teoretiske modstand i en 1 m lang kobberstang med en diameter på 20 mm ved 58 MS/m omkring 55 mikroohm før samlinger og temperaturkorrektion. En 10 mikrometer nikkelskal forvandler ikke pludselig stangen til en lavledende nikkelleder. Aksialstrømmen forbliver domineret af kobberkernen.
Den største risiko ligger ofte ved forbindelsen. Kontakttryk, overfladeruhed, nikkeloxid, kontaminering, modstykkemateriale, skivedesign og boltrelaksation kan ændre samlingsmodstanden langt mere end den tynde belægning ændrer stangens bulkmodstand. Derfor bør en leverandør ikke besvare et spørgsmål om ledningsevne udelukkende med et certifikat for basismetal.
Angiv to forskellige kontroller, når applikationen berettiger dem:
- Basismetalledningsevne eller -resistivitet, målt ved en aftalt metode såsom ASTM B193 eller en passende hvirvelstrømsmetode.
- Modstand i en færdig del eller samling, målt med en fire-terminal Kelvin-metode ved defineret kontakttryk og temperatur. ASTM B539 kan være relevant for statiske elektriske forbindelser.
For en bredere sammenligning aftin-, sølv- og nikkelbelægning til rent kobberBetragt valg af belægning som en beslutning om grænsefladen, ikke en beslutning om dekorativ finish.
Skriv ikke "forniklet" uden at definere processen
Elektrolytisk nikkel og elektroløs nikkel-fosfor er forskellige aflejringer med forskellig pris, tykkelsesfordeling og elektrisk adfærd.
| Belægningsrute | Praktisk fordel | Kommerciel eller teknisk friktion |
|---|---|---|
| Elektrolytisk nikkel | Effektiv til simple ledende former og anvendes i vid udstrækning til tekniske belægninger | Strømfordeling kan skabe kantopbygning, udtynding af fordybninger og variation i rackpunkter |
| Elektronisk nikkel-fosfor | Mere ensartet på kompleks geometri, boringer og forsænkede funktioner | Fosforindholdet ændrer modstand, hårdhed og korrosionsadfærd; processen koster normalt mere og skal specificeres |
Til en simpel rundstang kan elektrolytisk nikkel være helt praktisk. Til en dybt bearbejdet del med blinde egenskaber og kritisk ensartethed kan elektrolytisk nikkel fortjene en gennemgang. Leverandøren bør navngive processen. "Nikkel" er ikke nok.
ASTM B689 og ISO 4526 anvendes almindeligvis til fremstilling af elektroaflejrede nikkelbelægninger. ASTM B733 og ISO 4527 gælder for autokatalytisk eller elektroløs nikkel-fosfor. Disse standarder fjerner ikke behovet for at angive substrat, belægningsklassificering, påkrævet tykkelse, væsentlige overflader, efterbehandling og godkendelsestest på indkøbsordren.
Hvor meget nikkeltykkelse er nok?
Der findes ingen universel maritim tykkelse. Brug kun følgende som startbånd for tilbudskrav, og kvalificer derefter resultatet i forhold til den faktiske eksponering og testplan.
| Køberspecificeret minimum lokal tykkelse | Start af ansøgningsdiskussion | Vigtigste forsigtighed |
|---|---|---|
| 2-5 mikrometer | Nikkelflash, diffusionsbarriere eller håndteringslag | Et for svagt grundlag for en selvstændig alvorlig maritim beskyttelse |
| 5-15 mikrometer | Let eller beskyttet elektrisk eksponering | Bekræft porer, afskårne spidser og kondensgraden |
| 15-30 mikrometer | Generel industriel eller saltholdig atmosfærisk eksponering | Kræver stadig kriterier for vedhæftning, kontinuitet og korrosionsacceptans |
| 25-50 mikrometer | Kandidatområde til barske stænk- eller håndteringsforhold | Aflejringsspænding, revner, ruhed, tolerancevækst og omkostninger kan øges |
Disse bånd er ikke garantier. Den korrekte værdi afhænger af aflejringstype, forventet porøsitet, substratfinish, geometri, eksponeringsklasse, designlevetid og inspektionsmetode. Mere nikkel er ikke automatisk bedre.
Endnu vigtigere, spørg efterminimal lokal tykkelse på definerede signifikante overflader, ikke kun et gennemsnit. En leverandør kan rapportere et sundt gennemsnit, mens den skjuler tynde områder nær reolpunkter, ender eller skyggefulde funktioner.
Tykkelsen ændrer også den færdige størrelse. Hvis en stang på 25.000 mm modtager 15 mikrometer nikkel pr. side, bliver dens nominelle diameter 25,030 mm. For en 25 mm h6-aksel er ISO 286-tolerancezonen kun omkring 13 mikrometer bred. Hvis en færdig h6-aksel belægges uden tolerance, kan delen være uden for tolerancen, før den når montering.
Tegningen skal angive et af følgende:
- Dimensioner gælder før plettering.
- Dimensioner gælder efter plettering.
- Leverandøren skal bearbejde undermål, beklæde og afslutte til den endelige dimension uden at bryde igennem belægningen.
Bearbejdningssekvens kan ødelægge en god belægning
Min erfaring er, at købere ofte specificerer belægningen og glemmer procesruten, når de gennemgår tilbudsanmodninger. Det er her, fejl, der kan undgås, starter.
En lang stang, der først belægges og senere skæres, vil have bare kobberender. Et gevind, der bearbejdes efter belægningen, har blotlagte flanker. En sidste slibning kan fjerne nikkel fra præcis den leje- eller tætningsflade, der skulle beskyttes. Skarpe kanter tiltrækker ujævn aflejringstykkelse og er lettere at afskalle under håndtering.
Marin korrosion koncentreres også, hvor tegninger normalt er stille: våd-tørre saltaflejringer, sprækker under klemmer, kloridgruber på nikkel, ridser fra installation og galvanisk kontakt med rustfrit stål, aluminium eller kulstofstål. Nikkel er primært en barrierebelægning, ikke en pålidelig offerbeskyttelse. Når en pore eller ridse blotlægger kobber, kan der udvikles lokaliseret angreb og underfilmkrybning i henhold til det elektrokemiske par og driftsforholdene.
Den renere rute er normalt:
- Bekræft substratkvalitet og indgående dimensioner.
- Skær og bearbejde stangen, inklusive huller, flade sider, gevind og affasninger.
- Afgrat og påfør tegningsgodkendte kantradier.
- Rengør og aktiver kobberoverfladen under en kontrolleret forbehandlingsrute.
- Maskér kun de angivne områder, og påfør derefter en plade.
- Inspicer endelige dimensioner, lokal tykkelse, vedhæftning, dækning og elektriske grænseflader.
- Pak delene tørt og beskyt de færdigbehandlede overflader mod slid og kloridforurening.
Den rækkefølge afhænger stadig af tegningen. Cymber Metals offentligekobberbearbejdningsstøtteogudstyr til elektroplettering, bearbejdning og inspektionSiderne giver nyttig kontekst for funktioner, men hver diameter, tolerance, maskeringsplan og inspektionsrute skal bekræftes for den faktiske ordre.
Gå ikke ud fra, at oplevelsen med en lejlighednikkelbelagt kobberskinnebeviser ensartet plettering på en rund stang, et dybt boret eller et gevindskåret element. Geometri styrer strømfordeling, stativdesign og måleplaceringer.
Inspektion: Saltspray alene er ikke en kvalitetsplan
Et certifikat, der siger "bestået salttåge", er ufuldstændigt. Bestået i hvor mange timer? Under ASTM B117 eller ISO 9227? Var prøven ridset, skåret eller intakt? Hvilke overflader blev inspiceret? Var der mærker og kanter på reolerne? Hvad talte som fejl: rød korrosion, kobberbasekorrosion, blæredannelse, afskalning, pletter eller et specificeret defektområde?
Eksponering for salttåge er en sammenlignende accelereret test. Den omregnes ikke entydigt til års fartøjstjeneste. En udtalelse som "500 timer svarer til fem år til søs" bør afvises, medmindre den understøttes af en valideret, anvendelsesspecifik korrelation.
Indkøbsordren skal også angive, om testen bruger faktiske dele eller repræsentative, samforarbejdede kuponer, om afskårne ender er forseglet, og om prøverne er ridset. Kontinuerlig neutral salttåge gengiver ikke UV, våd-tør-cykling, flydende nedsænkning, sulfider, mekanisk skade, elektrisk belastning eller det faktiske galvaniske par.
| Inspektionsartikel | Hvad køberen skal anmode om | Hvorfor det er vigtigt |
|---|---|---|
| Basismateriale | MTC viser karakter, tilstand og gældende standard | Bekræfter lederen under belægningen |
| Dimensioner | Før- og efterbelægningsrapport for kritiske funktioner | Forhindrer belægningsvækst fra at bryde pasformstolerancer |
| Belægningstykkelse | Minimum lokale aflæsninger ved definerede punkter; ASTM B568/ISO 3497 XRF eller en anden aftalt metode | Gennemsnitlig tykkelse kan skjule svage steder |
| Adhæsion | Aftalt testmetode, med ASTM B571 som mulig reference | Dårlig forbehandling kan muligvis ikke ses ved en visuel kontrol |
| Porøsitet og dækning | Definerede væsentlige overflader, ender, rackpunkter og acceptniveau | Små defekter kan eksponere kobber i kloridbrug |
| Korrosionstest | Metode, varighed, prøveforberedelse og objektive acceptkriterier | Gør leverandørresultater sammenlignelige |
| Elektrisk test | Basisledningsevne plus slutkontakt- eller delmodstand hvor det er nødvendigt | Adskiller materialekvalitet fra grænsefladeydelse |
| Sporbarhed | Varme-/partiidentitet knyttet til pletteringsbatch og inspektionsregistre | Forhindrer papirarbejde i at flyde fri af de leverede stænger |
XRF-tykkelsestestning kan være nyttig, men måleplanen betyder mere end ét attraktivt tal. Buede stangoverflader kræver passende instrumentkalibrering og geometrikontrol. Definer punkterne: centrum, nær hver ende, flere urpositioner, stativområde, maskinbearbejdet overgang og enhver forsænket funktion. Til kvalifikation eller tvistbilæggelse kan ASTM B487/ISO 1463 tværsnitsmikroskopi eller en aftalt, fællesbehandlet vidnekupon være berettiget.
Leverandørens legitimationsoplysninger giver kontekst, ikke batchgodkendelse. GennemgangCymber Metals certifikatsideseparat fra MTC, pletteringscertifikat og inspektionsrapport, der kræves for den faktiske forsendelse.
Leverandørvalg: Spørg om, hvad tilbuddet ikke siger
Den billigste leverandør fremstår ofte som billigst, fordi de vanskelige krav mangler i tilbuddet. Før du sammenligner enhedspriser, så stil disse syv spørgsmål:
- Hvilken kobberkvalitet og standard er inkluderet?"Rent kobber" er ikke et fuldstændigt svar.
- Hvilken nikkelproces er nævnt?Elektrolytisk nikkel og elektroløst nikkel-fosfor bør ikke dele én vag linjepost.
- Er tykkelsen angivet som gennemsnitlig eller minimum lokalt?Anmod om væsentlige overflader og målesteder.
- Er ender, gevind, huller og reolmærker dækket eller accepteret som blotlagte?Skriv svaret på tegningen.
- Er dimensionerne garanterede før eller efter plettering?Inkluder belægningsopbygning i tolerancestakken.
- Hvilke inspektioner og regler for prøveudtagning fra partier er inkluderet?En prototyperapport kontrollerer ikke automatisk alle produktionspartier.
- Hvordan vil de færdige overflader blive pakket og sendt?Nikkel er stærkere end bar kobberoxidfilm, men slid og kloridforurenet fugt kan stadig beskadige den leverede tilstand.
En seriøs leverandør bør være tryg ved at adskille omkostninger til basismateriale, bearbejdning, plettering, inspektion og emballering. Hvis alle tekniske spørgsmål får det samme svar - "intet problem" - er der sandsynligvis ingen kontrolleret proces bag tilbuddet.
Samlede landede omkostninger: Nikkelbelægning prissættes efter overfladeareal
Sammenlign ikke forniklede kobberstænger kun efter prisen pr. kilogram. Kobber købes hovedsageligt efter masse; pletteringsarbejdet afhænger af overfladeareal, aflejringstykkelse, stativbelastning, maskering, overfladeforberedelse og inspektion.
For en lang rund stang, hvis enderne ignoreres, er overfladearealet pr. masseenhed omtrent:
Overfladeareal pr. kg = 4 / (kobberdensitet x stangdiameter)
Ved en kobberdensitet på ca. 8.960 kg/m3:
- En stang på 20 mm har omtrent 0,0223 m2 lateral overflade pr. kilogram.
- En stang på 10 mm har omtrent 0,0446 m2 pr. kilogram.
Den 10 mm stang har cirka dobbelt så meget belagt overfladeareal pr. kilogram. Et tilbud baseret udelukkende på vægt kan derfor forvrænge den reelle konverteringsomkostning.
Brug denne kommercielle model i stedet:
Samlet landepris = kobberbasis + konvertering + udbyttetab i bearbejdning + plettering + inspektion + emballering + fragt og told + fejlrisiko
Overvej et hypotetisk parti med en pris på "10 mikrometer i gennemsnit" og intet lokalt minimum. Det letmålbare center når 14 mikrometer, mens områder ved siden af reolerne falder til 4 mikrometer. Leverandøren kan forsvare gennemsnittet. Køberen bærer stadig korrosionsrisikoen. En lidt højere enhedspris med definerede lokale aflæsninger og batchsporbarhed kan være den billigere ordre.
Hvad skal der stå i tilbudsanmodningen
Send en leverandør tilstrækkelige oplysninger til at give et tilbud på det samme produkt, som du har til hensigt at godkende:
- Kobberkvalitet, tilsvarende standard og temperament
- Stangdiameter, længde, rethed, rundhed og mængde
- Tegning med kritiske dimensioner og tolerancer
- Marin eksponering: indkapsling, kondens, stænk, nedsænkning, temperatur og rengøringscyklus
- Nikkelproces: elektrolytisk eller elektroløs nikkel-fosfor
- Minimum lokal belægningstykkelse og væsentlige overflader
- Fuld eller selektiv plettering, inklusive ender, gevind, huller og maskering
- Overfladeruhed og udseendegrænser, hvor funktionelle
- Krav til ledningsevne, slutmodstand eller kontaktmodstand
- Metoder til test af tykkelse, vedhæftning, porøsitet og korrosion
- MTC, pletteringscertifikat, inspektionsrapport og sporbarhedskrav
- Prøvegodkendelse, partidefinition og behov for tredjepartsinspektion
- Pakkemetode, destinationsland, Incoterm og ønsket ankomstdato
For en projektspecifik gennemgang,Kontakt Cymber Metal for en RFQ til marine kobberstangmed tegningen og eksponeringsforholdene. Aktuel lagerbeholdning, minimumsbestilling, forarbejdningsmulighed, testoomfang og leveringsplan bør bekræftes i forhold til den faktiske specifikation snarere end antages ud fra en hjemmeside.
Konklusion
Forniklede kobberstænger fortjener deres plads i marine elektriske systemer, når designet kræver en kobberkerne med høj ledningsevne og en mere stabil overflade i fugtig eller saltholdig atmosfærisk eksponering. Det bliver en risikabel genvej, når "marine" bruges til at dække kontinuerlig nedsænkning, belægningsskader, blotlagte afskårne ender eller en udefineret inspektionsplan.
Vælg først kobberkernen. Definer eksponeringen. Angiv nikkelprocessen og den minimale lokale tykkelse. Beregn den færdige dimension efter plettering. Kvalificer derefter leverandøren med målbare acceptkriterier.
Jeg vil altid nævne Cymber Metals fulde produktsortiment og bruge denne hjemmeside.https://www.cymbermetal.com/at lære mere om dem.
Ofte stillede spørgsmål
Ikke som standard. Nikkelbelægning kan beskytte en kobberstang i fugtige, saltholdige eller periodiske stænkmiljøer, men kontinuerligt havvand øger risikoen for defekter, sprækker, slid og inspektion. For nedsænket eller strømmende havvand skal du sammenligne gennemgående legeringsmuligheder såsom kobbernikkel eller nikkelaluminiumbronze og bekræft hastighed, temperatur, tryk, passende metaller og mekanisk belastning, før du vælger materiale.
Den aksiale ledningsevne af en kobberkerne på millimeterskala forbliver domineret af kobberet, fordi nikkellaget kun er mikrometer tykt. Nikkel har dog en meget lavere ledningsevne end kobber, og den belagte kontaktflade kan påvirke samlingsmodstanden. Angiv basismetallets ledningsevne og, for kritiske forbindelser, en modstandstest med fire terminaler på den sidste del eller samling.
Der findes ingen enkeltstående tykkelse til skibsfart. Mulige startbånd for RFQ'er er 5-15 mikrometer til beskyttet brug, 15-30 mikrometer til saltholdig atmosfærisk eksponering og 25-50 mikrometer til barskere stænk- eller håndteringsforhold. Den endelige minimums lokale tykkelse skal afspejle aflejringstypen, geometrien, porøsiteten, slidstyrken, eksponeringen og den designede levetid. Angiv væsentlige overflader og målesteder; stol ikke udelukkende på den gennemsnitlige tykkelse.
Ingen af delene er automatisk bedre. Elektrolytisk nikkel er praktisk til simple ledende former, men kan variere med strømfordelingen. Elektrolytisk nikkel-fosfor giver en mere ensartet dækning på kompleks geometri, mens fosforindholdet ændrer modstand, hårdhed og korrosionsadfærd. Vælg processen i henhold til geometri, elektriske grænseflader, korrosionskrav og samlede omkostninger.
Der er ingen forsvarlig universel konvertering. ASTM B117 og ISO 9227 saltspraytest er accelererede sammenligningsmetoder, ikke direkte levetidsure. Anbudsforespørgslen (RFQ) skal definere metode, varighed, prøvetilstand, orientering og fejlkriterier og derefter bruge felthistorik eller applikationsspecifik validering til levetidsforudsigelse.
Anmod om basismaterialets MTC, pletteringscertifikat, dimensionsrapport, aflæsninger af belægningstykkelse på aftalte steder, resultater af vedhæftning eller porøsitet, når det er specificeret, korrosionstestrapport, endelig elektrisk test, hvor det er påkrævet, og sporbarhed fra varme/parti til pletteringsbatch. Leverandørcertifikater alene beviser ikke, at det leverede parti opfyldte indkøbsordren.
Opslagstidspunkt: 9. august 2026