
Udgivelsesdato: 10. juli 2026
Forfatter: Hu Yanwei, teknisk ekspert i Cymber Metal
Hurtigt svar
MOQ og pris for specialfremstillede messingekstruderingsprofiler afhænger af mere end den samlede ordrevægt. Leverandører vurderer normalt messingkvalitet, tværsnitsareal, profilkompleksitet, billetstørrelse, ekstruderingsudbytte, matricestruktur, tolerance, rethed, længde, overfladefinish og sekundære bearbejdningskrav. Værktøjsomkostninger opkræves normalt separat for en ny profil, mens bulk-enhedsprisen beregnes ud fra materialeomkostninger, metaludnyttelse, ekstruderingsvanskeligheder, bearbejdning, inspektion og pakning. Købere kan reducere sourcingrisikoen ved at indsende en komplet 2D-tegning, 3D-model, legeringskrav, årlig efterspørgsel og acceptabel tolerance, før de anmoder om et tilbud.
Hvorfor priser på specialfremstillet messingekstrudering ofte misforstås
En standard messingstang eller et messingrør kan normalt angives ud fra en eksisterende størrelsestabel. En specialfremstillet ekstrudering er anderledes, fordi leverandøren først skal afgøre, om profilen kan ekstruderes ensartet, og om en ny matrice er nødvendig.
To profiler med samme vægt pr. meter kan have meget forskellige produktionsomkostninger. En simpel massiv rektangulær sektion kan være ligetil, mens en tyndvægget hulprofil med dybe riller, ujævn vægtykkelse eller snævre hjørneradier kan kræve en mere kompleks matrice, flere forsøg og et lavere produktionsudbytte.
Købere evaluererspecialfremstillede messingekstruderinger i specialformbør derfor sammenligne hele fremstillingsruten, ikke kun den angivne pris pr. kilogram.
Hvad er brugerdefinerede messingekstruderingsprofiler?
Specialfremstillede messingekstruderingsprofiler fremstilles ved at presse en opvarmet messingbarre gennem en specialdesignet matrice. Matricen skaber en kontinuerlig profil med det ønskede tværsnit, som derefter kan rettes, skæres, trækkes, bearbejdes, poleres eller overfladebehandles.
Almindelige profilformularer omfatter:
- Massive flade, firkantede, rektangulære og formede sektioner
- Hule messingprofiler
- Kanaler, spor og føringssektioner
- Arkitektoniske beklædnings- og dekorative profiler
- Elektriske og mekaniske kontaktprofiler
- Profiler med riller, ribber, slidser eller monteringsfunktioner
- Næsten-netformede emner til CNC-bearbejdede dele
Sammenlignet med at bearbejdning af en kompleks form udelukkende fra en stor messingstang, kan ekstrudering reducere materialefjernelse og bearbejdningstiden, når ordrevolumen er tilstrækkelig.
CYMBER Metalforsyningerekstruderede messingprofiler og messinglegeringsproduktertil industrielle, arkitektoniske, elektriske og specialfremstillede applikationer.
Hvad bestemmer MOQ'en for brugerdefinerede messingekstruderingsprofiler?
Der er ingen universel MOQ for hver specialfremstillet messingekstrudering. Leverandøren beregner normalt det minimale økonomiske parti ud fra flere produktionsfaktorer.
1. Krav til billet- og ekstruderingspresser
Profilstørrelsen og tværsnitsarealet bestemmer billetdiameteren og en passende ekstruderingspresse. En produktionskørsel skal bruge nok billetmateriale til at dække presseopsætning, billetender, prøvemateriale, afgrødetab og stabil ekstruderingslængde.
En meget lille ordre kan være teknisk mulig, men økonomisk ineffektiv, fordi opstillingstabet fordeles på for få færdige kilogram.
2. Tilgængelighed af messingkvalitet
Almindelige kvaliteter kan være lettere at planlægge end usædvanlige eller projektspecifikke legeringer. Hvis en leverandør allerede har en passende messingbar på lager, kan den oprindelige mængde være mere fleksibel.
Hvis den ønskede kvalitet kræver en dedikeret smelte eller en speciel barre, kan den praktiske MOQ stige betydeligt.
3. Profilvægt pr. meter
En tung profil når en produktions-MOQ med færre meter. En letvægts, tyndvægget profil kan kræve en meget længere ekstruderingslængde for at nå den samme samlede vægt.
Derfor bør købere oplyse både den nødvendige mængde i styk og det forventede årlige forbrug.
4. Matricetest og processtabilitet
En ny matrice kræver normalt prøveekstrudering. Leverandøren kan være nødt til at justere matricedimensioner, metalflow eller procesparametre, før der produceres acceptable profiler.
Komplekse former kan forbruge mere prøvemateriale, hvilket øger den økonomiske mængde af første orden.
5. Sekundær behandling
Skæring, boring, fræsning, polering, plettering og individuel pakning kan skabe separate batchkrav. Ekstruderings-MOQ'en og den færdige MOQ er ikke altid den samme.
| MOQ-faktor | Hvorfor det påvirker rækkefølgen | Oplysninger, som købere skal give |
|---|---|---|
| Messingkvalitet | Bestemmer tilgængeligheden af billet | Karakter eller godkendte alternativer |
| Tværsnit | Bestemmer krav til presse og dyse | Dimensioneret 2D-tegning |
| Vægt pr. meter | Påvirker den samlede produktionslængde | Beregnet eller estimeret vægt |
| Profilkompleksitet | Påvirker forsøgstab og ekstruderingsudbytte | 3D-model og kritiske funktioner |
| Ordrelængde | Påvirker klipning og glatning | Stykkelængde og tolerance |
| Sekundære operationer | Opretter yderligere opsætningskrav | Komplet procesliste |
| Årlig efterspørgsel | Hjælper med at afskrive værktøj og opsætning | Prognose efter måned eller år |
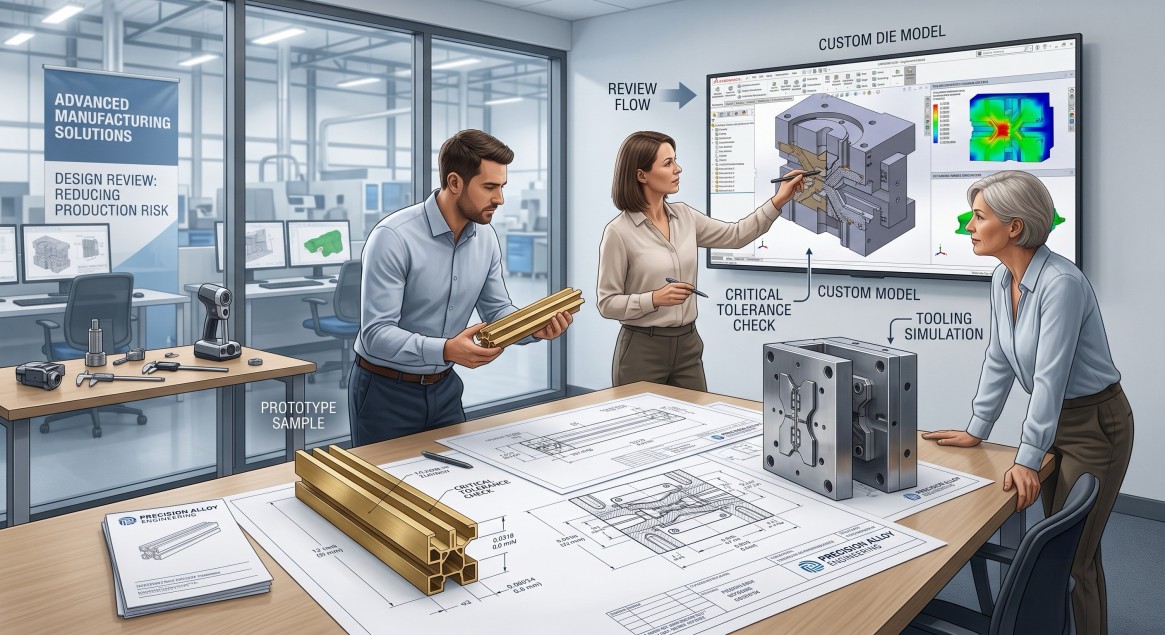
Hvordan beregnes omkostningerne ved messingekstruderingsværktøj?
Værktøjsomkostninger er omkostningerne ved design, fremstilling og klargøring af ekstruderingsdysen. De bør ikke forveksles med materialeomkostningerne ved en bulkordre.
Enkle solide profiler
Massive profiler med afbalanceret vægfordeling og store hjørneradier kræver normalt enklere værktøj. Fremstilling af forme og prøvejustering er generelt mere forudsigelige.
Eksempler omfatter simple stænger, flader, kanaler og ukomplicerede dekorative sektioner.
Hule og halvhule profiler
Hule profiler kræver mere kompleks metalstrømningskontrol. Værktøjsdesignet skal skabe det indvendige hulrum, samtidig med at vægtykkelse og dimensionsstabilitet opretholdes.
Værktøjsomkostningerne og prøverisikoen er derfor normalt højere end for en sammenlignelig solid profil.
Komplekse asymmetriske profiler
Profiler med dybe spor, tynde fer, ujævn massefordeling eller flere kritiske dimensioner kan opleve vridning, bøjning eller ujævn metalstrømning.
Disse profiler kan kræve mere ingeniørarbejde, matricekorrektion og prøveekstrudering.
Udviklingsomkostningerne er ikke de samlede udviklingsomkostninger
Før en ny matrice godkendes, bør købere spørge, om tilbuddet indeholder:
- Design og fremstilling af dyser
- Indledende prøveekstrudering
- Korrektion af matricer
- Eksempler på første artikel
- Prøveskæring eller bearbejdning
- Inspektionsrapport
- Værktøjsvedligeholdelse
- Værktøjsejerskab
- Opbevaringsperiode
- Udskiftningsbetingelser
Et lavt tilbud på værktøj inkluderer muligvis ikke alle disse elementer. Køberen bør sammenligne det samlede udviklingsomfang.
| Værktøjselement | Typisk formål | Køberspørgsmål |
|---|---|---|
| Die-design | Styrer profilgeometri og metalflow | Er designgennemgang inkluderet? |
| Fremstilling af støbeforme | Producerer det fysiske ekstruderingsværktøj | Er dette en ny dedikeret terning? |
| Prøveekstrudering | Bekræfter profilens gennemførlighed | Hvor meget prøvemateriale er inkluderet? |
| Korrektion af matricer | Justerer dimensioner og metalflow | Er korrektionsrunder inkluderet? |
| Eksempel på første artikel | Bekræfter den godkendte profil | Hvor mange prøver vil blive leveret? |
| Værktøjsvedligeholdelse | Opretholder produktionskonsistens | Hvem betaler for normal vedligeholdelse? |
| Værktøjsejerskab | Definerer fremtidige produktionsrettigheder | Ejer køberen værktøjet? |
| Opbevaring af værktøj | Beholder terningen til gentagne ordrer | Hvor længe vil den blive opbevaret? |
Kan værktøjsomkostningerne reduceres?
Værktøjsomkostningerne bør kontrolleres gennem bedre design og klarere krav, ikke ved at vælge den billigste matrice uden at gennemgå produktionsrisikoen.
Forenkl profilen, hvor funktionen tillader det
Reduktion af unødvendige riller, ekstremt tynde vægge, dybe hulrum eller skarpe indvendige hjørner kan gøre matricen lettere at fremstille og stabilisere.
En lille designændring kan forbedre ekstruderingsudbyttet og spare flere penge under bulkproduktion, end den sparer på den oprindelige værktøjspris.
Adskil ekstruderingsfunktioner fra maskinbearbejdede funktioner
Ikke alle funktioner behøver at blive dannet i ekstruderingsdysen. En slids, et hul, en gevind eller en lokal præcisionsoverflade kan være mere økonomisk at producere senere ved CNC-bearbejdning.
CYMBER MetalsCNC-præcisionsbearbejdningsværkstedkan understøtte skæring, boring, fræsning og specialfremstillet efterbehandling, når et ekstruderet emne kræver yderligere bearbejdning.
Gennemgå tolerancer før åbning af matricen
Hvis alle dimensioner er markeret med en snæver tolerance, kan omkostningerne til værktøj og processtyring stige unødvendigt. Købere bør identificere, hvilke dimensioner der påvirker samling, forsegling, kontakt eller udseende, og tillade kommercielle tolerancer andre steder.
Brug årlig efterspørgsel til at evaluere værktøjsafskrivninger
En matrice, der virker dyr for en lille prøveordre, kan være økonomisk overkommelig ved gentagen produktion. Købere bør sammenligne værktøjsomkostningerne pr. del med det forventede programvolumen.
Den grundlæggende beregning er:
Værktøjsomkostning pr. del = Samlede værktøjsomkostninger / Forventet produktionsmængdeFor eksempel har den samme matriceladning en meget forskellig effekt på tværs af 500 og 50.000 stykker. Den nøjagtige værktøjsmængde afhænger stadig af den faktiske tegning og produktionsruten.
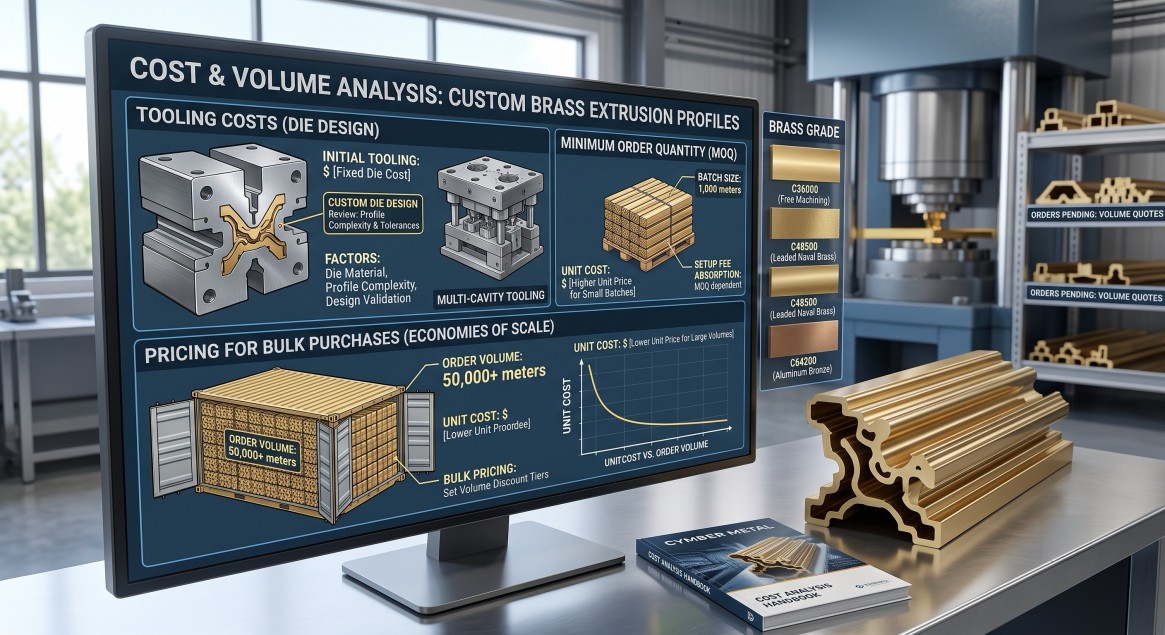
Hvordan beregnes prisen for bulkbestillinger?
Den endelige pris for specialfremstillede messingekstruderingsprofiler er normalt opbygget af flere omkostningslag.
Bulkpris = messingmaterialeomkostninger + ekstruderingskonverteringsomkostninger + udbyttetab + glatning og skæring + sekundær bearbejdning + inspektion + pakning + værktøjsallokering, hvis relevantMessingmaterialeomkostninger
Messingkvalitet og metalmarkedsforhold påvirker råmaterialedelen af tilbuddet. Kobber- og zinkindhold, billetkilde og tilgængelighed af legeringer kan alle påvirke prisen.
Tilbuddet skal angive, om materialeprisen er fast for en gyldighedsperiode eller kan genberegnes, når ordren bekræftes.
Profilvægt
Leverandøren kan beregne prisen ud fra teoretisk vægt, faktisk færdigvægt eller vægt af input-emner. Købere bør spørge, hvilken metode der anvendes.
Ved langtidsordrer hjælper en godkendt vægt-per-meter-værdi begge parter med at sammenligne mængder og kontrollere materialeomkostninger.
Ekstruderingsudbytte
Ikke alt billetmateriale bliver til en acceptabel færdig profil. Billetender, prøvemateriale, afgrødetab, rettingstillæg og kasserede sektioner påvirker metaludnyttelsen.
Komplekse profiler eller profiler med snævre tolerancer kan have lavere udbytter og højere konverteringsomkostninger.
Skæring og længdetolerance
Tilfældige fræselængder er normalt lettere at producere end mange korte, præcist skårne emner. Skæring med fast længde skaber arbejdskraft, udstyrstid, snitsår og inspektionskrav.
Overfladefinish
Fræsning, børstning, polering, afgratning, belægning og beskyttelsesfilm har andre omkostninger. Dekorative profiler kan kræve strengere visuelle standarder end interne industrielle komponenter.
Sekundær bearbejdning
Boring, fræsning, gevindskæring, forsænkning og CNC-sletbehandling kan forvandle en ekstrudering til en monteringsklar komponent. Købere bør præcisere, om tilbuddet gælder rå profiler eller færdige dele.
| Prisfaktor | Lavere omkostningstilstand | Højere omkostningstilstand |
|---|---|---|
| Profildesign | Enkel, afbalanceret solid sektion | Hul, tyndvægget eller asymmetrisk sektion |
| Messingkvalitet | Almindeligt tilgængelig legering | Speciel eller dedikeret legering |
| Tolerance | Kommerciel ekstruderingstolerance | Flere kritiske snævre tolerancer |
| Længde | Standard eller tilfældig længde | Korte faste længder med snæver tolerance |
| Overflade | Fræsningsfinish | Poleret eller udseendekontrolleret finish |
| Forarbejdning | Kun rå ekstrudering | CNC-bearbejdning og flere operationer |
| Inspektion | Standard dimensionskontroller | Fuld rapport eller tredjepartsinspektion |
| Pakning | Standardpakker | Individuel beskyttelse eller eksportsager |
Hvorfor prisen pr. kilogram kan være vildledende
En lav pris pr. kilogram kan udelukke værktøj, bearbejdning, inspektion, pakning eller udbyttetab. Det kan også henvise til en anden tolerance eller overfladekrav.
Når man sammenligner leverandører, bør købere normalisere tilbuddene ved at kontrollere:
- Om den samme messingkvalitet er angivet
- Om værktøj er inkluderet eller separat
- Om de samme dimensioner og tolerancer accepteres
- Uanset om prisen er for fræselængder eller afskårne stykker
- Om sekundær bearbejdning er inkluderet
- Om inspektionsrapporter er inkluderet
- Om emballagen opfylder eksportkravene
- Om der er angivet vilkår for justering af metalpriser
Den korrekte sammenligning er den samlede landede mængde og omkostningerne ved brugbare dele, ikke kun ekstruderingsprisen pr. kilogram.
Prøveordrer vs. bulkordrer
En førstegangsordre bruges primært til at verificere matricen og profilen. Den bør ikke forventes at have samme enhedspris som en stabil gentagelsesordre.
| Ordrefase | Hovedmål | Typiske omkostningskarakteristika |
|---|---|---|
| Tegningsgennemgang | Bekræft fremstillingsevne | Ingeniørvurdering |
| Værktøjsordre | Fremstil den dedikerede matrice | Engangsudviklingsomkostning |
| Prøveekstrudering | Bekræft metalflow og dimensioner | Høj opsætningsomkostning pr. kilogram |
| Eksempler på første artikel | Indhent købers godkendelse | Inspektion og mulige rettelser |
| Pilothold | Bekræft montering og produktion | Moderat volumen, højere enhedspris |
| Masseproduktion | Opnå stabil gentagelsesoutput | Bedre opsætning og materialeudnyttelse |
| Gentag ordre | Genbrug godkendt matrice og proces | Ingen nye værktøjer medmindre der sker ændringer |
Købere bør ikke springe godkendelse af første artikel over for en kompleks profil blot for at reducere leveringstiden. En kontrolleret prøvefase kan forhindre et meget større tab under bulkproduktion.
Hvad skal inkluderes i en udbudsanmodning om messingekstrudering?
En komplet RFQ giver leverandøren mulighed for at gennemgå gennemførligheden og give et tilbud med færre antagelser.
Nødvendige tekniske oplysninger
- Fuldt dimensioneret 2D-tegning
- 3D-model hvor tilgængelig
- Messingkvalitet
- Profiltype: massiv, hul eller halvhul
- Kritiske dimensioner og tolerancer
- Krav til retlinjethed og vridning
- Skærelængde og længdetolerance
- Overfladefinish
- Sekundær bearbejdning
- Inspektions- og dokumentationskrav
- Pakkemetode
Nødvendige kommercielle oplysninger
- Prøvemængde
- Første bulkordre mængde
- Årlig prognose
- Leveringssted
- Ønsket leveringsdato
- Forventninger til værktøjsejerskab
- Noteringsvaluta
- Krav til prisgyldighed
En køber kan sende følgende anmodning:
Venligst oplys venligst om det nye ekstruderingsværktøj separat fra profilproduktionen. Tilbuddet skal angive messingkvalitet, profilvægt pr. meter, ekstruderings-MOQ, prøvemængde, bulkpris, matriceleveringstid, prøveleveringstid, masseproduktionstid, inklusive matricekorrektioner, inspektionsdokumenter og eksportemballage.Spørgsmål du bør stille, før du betaler for en ny die
Før købere åbner en ny ekstruderingsdyse, bør de spørge:
- Har leverandøren gennemgået tegningen for at fastslå, om ekstruderingen er mulig?
- Kan tolerancerne opnås ved ekstrudering, eller er bearbejdning nødvendig?
- Er den angivne matrice massiv, hul eller flerdelt værktøj?
- Hvor mange matrice-korrektioner er inkluderet?
- Hvem ejer terningen efter betaling?
- Kan terningen kun bruges til denne købers ordrer?
- Hvor længe vil det blive opbevaret?
- Hvad sker der, hvis den første prøve ikke lever op til den godkendte tegning?
- Er en ny terning nødvendig, hvis tegningen ændrer sig?
- Vil en dimensionsrapport ledsage prøven?
Disse punkter bør aftales skriftligt, inden værktøjsproduktionen påbegyndes.
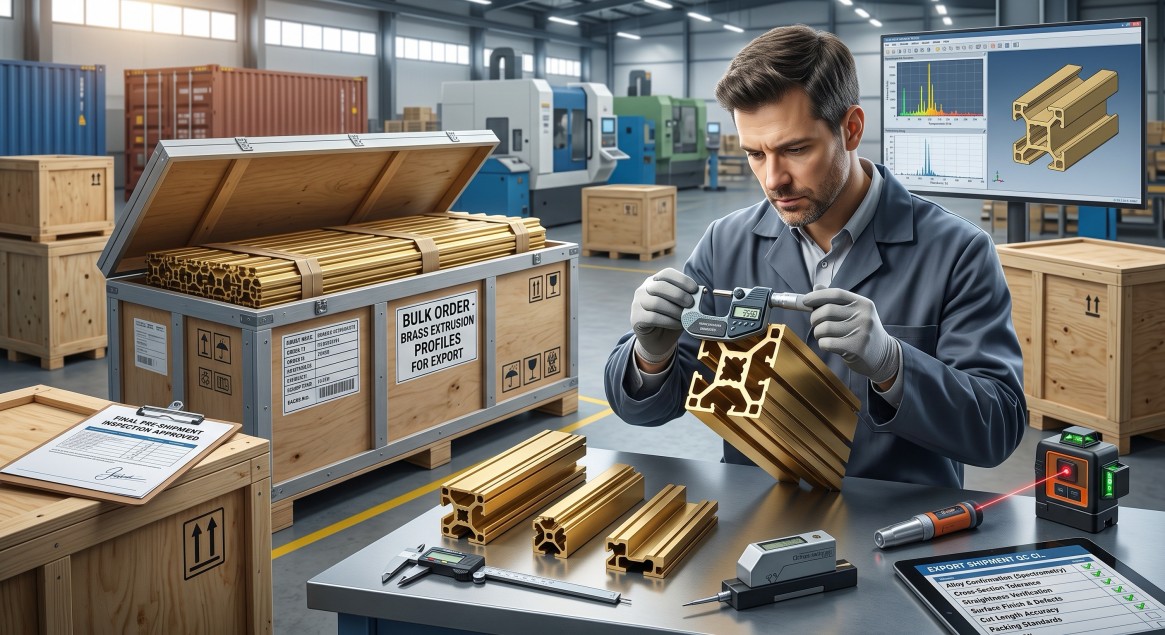
Inspektion før bulkforsendelse
Tilpassede profiler bør kontrolleres i forhold til den godkendte tegning og den første vareprøve.
Vigtige inspektionspunkter omfatter:
| Inspektionsartikel | Hvad skal verificeres |
|---|---|
| Legeringsbekræftelse | Karakter, kemi og certifikat |
| Tværsnit | Kritiske dimensioner og vægtykkelse |
| Vægt pr. meter | Materialekonsistens og prisgrundlag |
| Rethed | Egnethed til montering og bearbejdning |
| Vride | Justering langs profilens længde |
| Skåret længde | Stykkelængde og endevinkel |
| Overflade | Ridser, buler, stansemærker og oxidation |
| Maskinbearbejdede funktioner | Hulposition, gevind og fræsede dimensioner |
| Pakning | Beskyttelse mod stød, fugt og deformation |
| Sporbarhed | Batch-, varme- og ordreidentifikation |
For ordrer, der kræver yderligere bearbejdning, bør inspektionen skelne mellem ekstruderingstolerancer og endelige bearbejdede tolerancer.
Hvorfor købere arbejder med CYMBER Metal
CYMBER Metal leverer messing, kobber, bronze, CuCrZr, aluminiumlegeringer og specialfremstillede metalprodukter til internationale industrielle købere.
For specialfremstillede messingekstruderingsprojekter kan supporten omfatte:
- Gennemgang af messingkvalitet og profilform
- Diskussion om ekstruderingsfremstillingsevne
- Nye værktøjer og koordinering af første artikel
- Brugerdefineret skæring
- CNC sekundær bearbejdning
- Dimensionsinspektion
- Eksportpakning
- Gentag support til bulk-ordrer
Købere kan også anmelde CYMBER Metalsmessing produktsortimentogfinbearbejdningsmulighedernår en ekstruderet profil skal leveres som et færdigt element.
Konklusion
MOQ, værktøjsomkostninger og priser på bulkbestillinger for specialfremstillede messingekstruderingsprofiler kan ikke bedømmes udelukkende ud fra profilvægten. Tilgængelighed af kvalitet, tværsnitsdesign, matricekompleksitet, produktionsudbytte, tolerance, længde, overfladefinish, bearbejdning og inspektion påvirker alle tilbuddet.
Den mest effektive måde at kontrollere omkostningerne på er at involvere leverandøren, før tegningen fastfryses. En gennemgang af fremstillingsevnen kan identificere, hvilke funktioner der skal ekstruderes, hvilke der skal bearbejdes, og hvilke tolerancer der kan justeres uden at påvirke funktionen.
Inden du afgiver en ordre, skal du anmode om separate værdier for værktøj, prøveeksemplarer og bulkproduktion. Bekræft værktøjsejerskab, matricekorrektioner, inspektionsomfang og pakning skriftligt. Købere med en ny profiltegning kan indsende specifikationerne viaCYMBER Metal kontaktsidetil teknisk gennemgang og tilbud.
Ofte stillede spørgsmål
Hvad er den typiske MOQ for brugerdefinerede messingekstruderingsprofiler?
Der er ingen enkelt standard MOQ. Den afhænger af messingkvalitet, profilvægt, presseopsætning, tilgængelighed af barrer, matriceforsøg, produktionsudbytte og sekundær bearbejdning. Leverandører bør beregne MOQ'en efter at have gennemgået tegningen og den forventede årlige efterspørgsel.
Er værktøjsomkostningerne inkluderet i prisen på messingprofilen?
Værktøjsomkostninger tilbydes normalt separat for en ny brugerdefineret profil. Købere bør bekræfte, om dysedesign, prøveekstrudering, korrektioner, prøver, vedligeholdelse og opbevaring er inkluderet.
Kan værktøjsomkostningerne refunderes efter en stor ordre?
Dette afhænger af den kommercielle aftale. Nogle leverandører kan afskrive eller kreditere værktøj under en aftalt produktionsvolumen, mens andre beholder det som en separat udviklingsomkostning. Betingelsen bør skrives ind i tilbuddet eller købskontrakten.
Hvem ejer messingekstruderingsmatrice?
Ejerskab afhænger af værktøjsaftalen. Betaling af et værktøjsgebyr afklarer ikke automatisk opbevarings-, eksklusivitets- eller overdragelsesrettigheder. Købere bør bekræfte ejerskab og tilladt brug før betaling.
Hvorfor er prøveprisen højere end bulkprisen?
Prøveekstrudering har omkostninger til opsætning, matriceprøvning, materialetab, skæring og inspektion fordelt over en lille mængde. Stabil bulkproduktion bruger normalt materiale- og maskintid mere effektivt.
Kan en specialfremstillet messingekstrudering leveres som en færdig del?
Ja. Profiler kan skæres, bores, fræses, gevindskæres, poleres eller på anden måde bearbejdes efter ekstrudering. Købere bør specificere endelige dimensioner, tolerancer, overfladekrav og inspektionsbehov i tilbudsanmodningen.
Hvilke filer skal købere levere til tilbud?
En målrettet 2D-tegning er afgørende. En 3D-model, messingkvalitet, prøvemængde, årlig efterspørgsel, kritiske tolerancer, overfladefinish, bearbejdningskrav og pakkeinstruktioner vil forbedre tilbudsnøjagtigheden.
Opslagstidspunkt: 10. juli 2026