
Udgivet: 7. juni 2026
Af: Yanwei Hu, teknisk ekspert hos Cymber Metal
Godmorgen alle sammen,
Yanwei Hu her fra Cymber Metal.
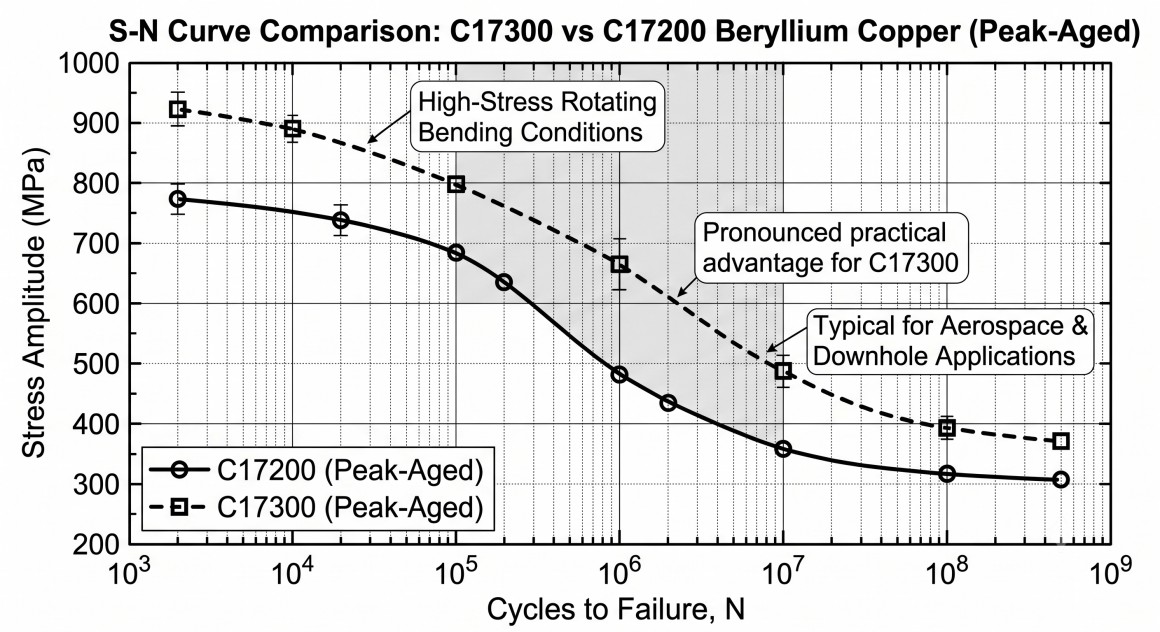
For atten måneder siden bragte en amerikansk forsvarsentreprenør os en defekt C17200 beryllium-kobberfjederpakke fra et højvibrationsflyelektronikmodul. Delene var specificeret til maksimal ældning med 1.200 MPa UTS og skulle overleve 10^7 cyklusser ved 450 MPa alternerende belastning. De brød sammen ved 2,3 × 10^6 cyklusser med klassiske udmattelsesstriber, der starter ved værktøjsmærker efter konventionel bearbejdning.
De reservedele, vi producerede fraC17300plade — samme nominelle styrke, men med kontrolleret blytilsætning for bearbejdelighed og en omhyggeligt sekventeret opløsningsglødning + ældningshærdningscyklus — oversteg 1,4 × 10^7 cyklusser i den samme testrigg. Forskellen var ikke legeringskvaliteten på papiret. Det var, hvordan materialet blev forarbejdet fra plade til færdig komponent.
I 2026, når cyklisk belastning med høj belastning opstår i luftfartsaktuatorer, borehulsværktøjer, højpålidelige konnektorer og præcisionsforsvarsmekanismer, accepterer ledende ingeniører ikke længere "berylliumkobber" som en generisk specifikation. De kræver C17300, når bearbejdelighed, udmattelseslevetid og dimensionsstabilitet efter ældning skal sameksistere.
Hvorfor C17300 overgår andre berylliumkobberkvaliteter under høj belastning
C17300 er et blyholdigt højstyrke berylliumkobber (nominelt 1,9 % Be, 0,4 % Pb). Blyet forbedrer spånbrud og reducerer værktøjsslid uden at ofre de kerneegenskaber, der gør berylliumkobber uerstatteligt i højspændingsapplikationer:
- Trækstyrke ved maksimal ældning 1.100-1.300 MPa
- Flydespænding typisk 1.000-1.150 MPa
- Fremragende udmattelsesudholdenhedsgrænse (ofte >450 MPa ved 10^7 cyklusser i roterende bøjning)
- Elektrisk ledningsevne 22–28 % IACS i toptilstand
- Gnistfri og god korrosionsbestandighed i marine- og industrielle miljøer
Sammenlignet med C17200 tilbyder C17300 målbart bedre bearbejdelighed, samtidig med at den bevarer næsten identiske udmattelses- og styrkeegenskaber. For dele, der kræver omfattende fræsning, boring eller gevindskæring før den endelige ældning, resulterer dette direkte i lavere værktøjsomkostninger, strammere proceskontrol og færre kasserede komponenter.
Varmebehandlingssekvens: Den skjulte variabel, der bestemmer, om tolerancer overlever
Berylliumkobber udvikler først sin højspændingsevne efter korrekt opløsningsglødning (typisk 800-850 °C) efterfulgt af ældningshærdning (315-330 °C i 2-3 timer). Den rækkefølge, hvori du bearbejder i forhold til disse termiske cyklusser, er afgørende.
Almindelige fejltilstande, vi stadig ser fra andre leverandører:
- Bearbejdning udelukkende i ældet tilstand → overdreven værktøjsslid og risiko for overfladeskader, der initierer udmattelsesrevner.
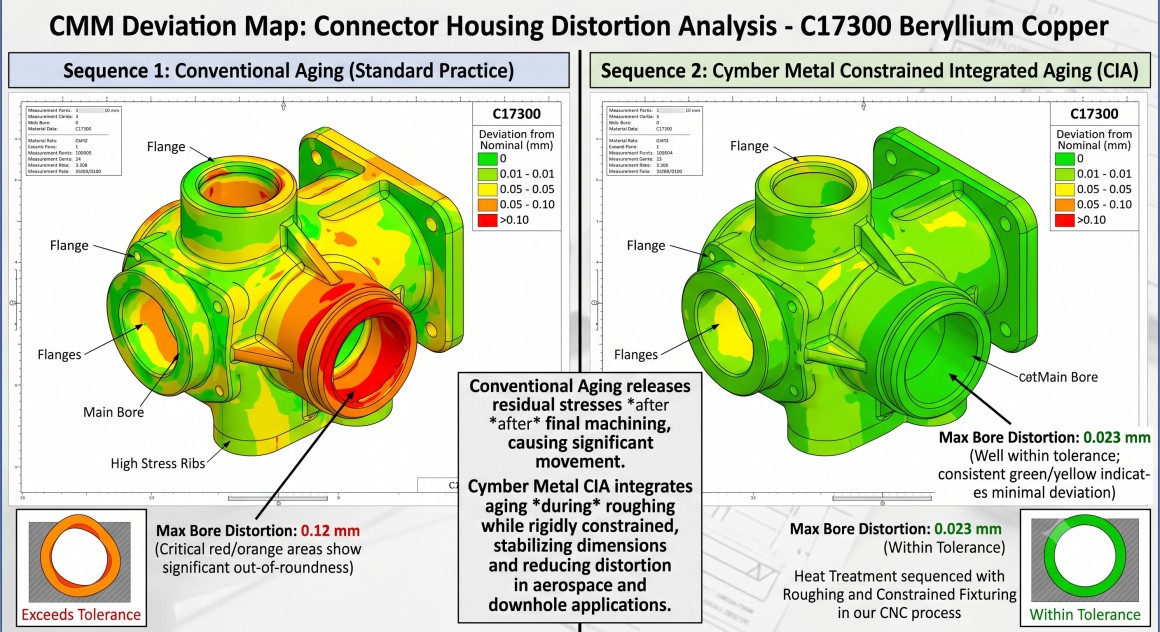
- Grovbearbejdning i opløsningsglødet tilstand, derefter ældning uden begrænsning → 0,08-0,15 mm forvrængning på præcisionsboringer og tynde sektioner.
- Overældning for at "gendanne" dimensioner → tab af udmattelsesstyrke og spændingskorrosionsmodtagelighed.
I voresCYMBER CNC-bearbejdningsværkstedVi behandler varmebehandling som en integreret procesvariabel. For højspændings C17300-komponenter gør vi typisk følgende:
- Grovmaskine fra plade eller stang i opløsningsglødet eller let ældet tilstand.
- Anvend en kontrolleret, afsluttende ældningshærdningscyklus med fiksturering, der begrænser kritiske dimensioner.
- Færdiggør maskinens kritiske funktioner efter ældning for at opnå den nødvendige overfladeintegritet og tolerance.
Denne metode holder rutinemæssigt ±0,02 mm på boringer og ±0,05 mm på tynde sektioner, samtidig med at den leverer fulde mekaniske egenskaber ved maksimal ældning.
Præcisionsbearbejdning af C17300: Sikkerhed, værktøjslevetid og overfladeintegritet
Bearbejdning af berylliumkobber indebærer et ufravigeligt sikkerhedskrav: alle operationer skal kontrollere luftbårent berylliumstøv under OSHA og internationale eksponeringsgrænser. Vores værksted er udstyret med lukkede bearbejdningscentre, højeffektiv filtrering og dokumenterede håndteringsprotokoller, der gør det muligt for os at bearbejde C17300 sikkert i produktionsvolumener.
Fra et procesmæssigt synspunkt bearbejder C17300 rent, når parametrene er korrekte:
- Hårdmetal- eller PCD-værktøj ved 150-300 SFM med højtrykskølevæske
- Positiv spångeometri og skarpe kanter for at minimere ophobning af kanter
- Kontrolleret spånafgang for at forhindre genskæring af spåner, der kan sætte sig fast og skabe spændinger
Vi opnår rutinemæssigt Ra ≤0,6 μm på tætnings- og kontaktflader – afgørende for både udmattelseslevetid og elektrisk ydeevne i højspændingsstik.
Cymber Metals integrerede kapacitet — Materiale + Proces, ikke kun lagerbeholdning
Erfarne ingeniører fokuserer først og fremmest på én ting: Vil den færdige del opfylde specifikationerne efter hver termisk og mekanisk operation, med fuld sporbarhed?
Vi besvarer det spørgsmål ved at kontrollere hele kæden:
- Stort lager af C17300 plader, stænger, bånd og tråd i vores 3.200-tons lager, alle med fabrikscertifikater og batchsporbarhed
- Intern kapacitet til sekvensering af grovbearbejdning, begrænset ældning og færdigbearbejdning i ét kontrolleret flow
- Fuld dokumentationspakke inklusive varmebehandlingsregistre, mekaniske testresultater og dimensionsrapporter, der opfylder de mest krævende kvalitetssystemer inden for luftfart og forsvar
Du kan udforske vores komplette udvalg af berylliumkobber her:Beryllium kobberprodukter
Se præcis hvordan vi forvandler C17300-plader og -stænger til præcisionskomponenter, der er kritiske for udmattelse, her:CYMBER CNC-bearbejdningsværksted
Praktisk specifikationsvejledning til højbelastningsapplikationer
| Krav | Anbefalet fremgangsmåde for C17300 | Hvorfor det er vigtigt for højspændingstjenester |
|---|---|---|
| Mekaniske egenskaber på højeste niveau | Opløsningsglødning + begrænset alder til toptilstand | Maksimal udmattelseslevetid og flydespænding |
| Dimensionsstabilitet | Ru maskine → begrænset alder → finishmaskine | Holder ±0,02–0,05 mm efter termisk cykling |
| Overfladeintegritet | Skarp PCD/karbid, Ra ≤0,6 μm, trykrestspænding | Forhindrer træthedsstart ved værktøjsmærker |
| Sikkerhed og overholdelse | Lukket bearbejdning med dokumenterede berylliumkontroller | Opfylder OSHA og kundernes EHS-krav |
| Sporbarhed | Fuld MTR + varmebehandlingsregistreringer + FAI | Opfylder AS9100 / NADCAP-niveau revisioner |
Afsluttende tanker
I miljøer med høj belastning vælges C17300 berylliumkobber ikke på grund af prisen pr. kilogram. Det er valgt, fordi det, når det forarbejdes korrekt fra plade til præcisionsbearbejdning og kontrolleret ældning, leverer en unik kombination af styrke, udmattelsesbestandighed, ledningsevne og dimensionsstabilitet, som få andre materialer kan matche.
De ingeniører, der får succes, er dem, der behandler hele sekvensen – materialetilstand, varmebehandlingstidspunkt, bearbejdningsparametre og overfladeintegritet – som en enkelt integreret proces i stedet for en række overdragelser mellem leverandører.
Cymber Metals 3.200 tons store lager, dokumenterede CNC-procesflow og evne til at styre varmebehandlingssekvensering og finbearbejdning i ét anlæg blev bygget til netop disse krævende applikationer. Vi leverer ikke blot beryllium-kobberplader eller -stænger. Vi leverer færdige, udmattelsesgodkendte komponenter med den sporbarhed og proceskontrol, som ledende ingeniører kræver.
Hvis du i øjeblikket specificerer eller kvalificerer C17300 (eller overvejer det) til en cyklisk applikation med høj belastning, så send os din tegning, spændingskrav og eventuelle begrænsninger vedrørende varmebehandling eller overfladeintegritet. Vi vil gennemgå proceskæden og vise dig præcis, hvordan vi kontrollerer de variabler, der afgør, om delen overlever i drift.
Kontakt os for support til C17300-plader, -stænger og præcisionsbearbejdede komponenter
Opslagstidspunkt: 07. juni 2026