
Udgivet: 11. maj 2026
Af: Yanwei Hu, teknisk ekspert hos Cymber Metal
Godmorgen alle sammen,
Yanwei Hu her fra Cymber Metal.
Når ingeniører snævrer sig ind til berylliumkobber versus fosforbronze til præcisionskomponenter, ender valget normalt med et par kritiske spørgsmål: Vil denne del overleve millioner af bøjningscyklusser? Skal den føre strøm uden at blive overophedet? Kan den holde fjederkraften under termisk belastning?
C17200 berylliumkobber og C51000/C52100 fosforbronze er begge dokumenterede kobberbaserede legeringer, der anvendes i stik, fjedre, bøsninger og elektriske kontakter. Men de erikkeudskiftelige. At vælge den forkerte fører ofte til prototype-iterationer, omarbejdning eller – i værste fald – fejl i felten.
Hos Cymber Metal lagerfører vi begge legeringer i ASTM-certificerede kvaliteter og bearbejder dem til færdige komponenter internt hver uge. Her er, hvad de reelle data og erfaringerne fra værkstedet rent faktisk viser.
Mekanisk styrke: Hvordan C17200 og C51000 rent faktisk sammenlignes
Træk- og flydestyrke ved anløbning
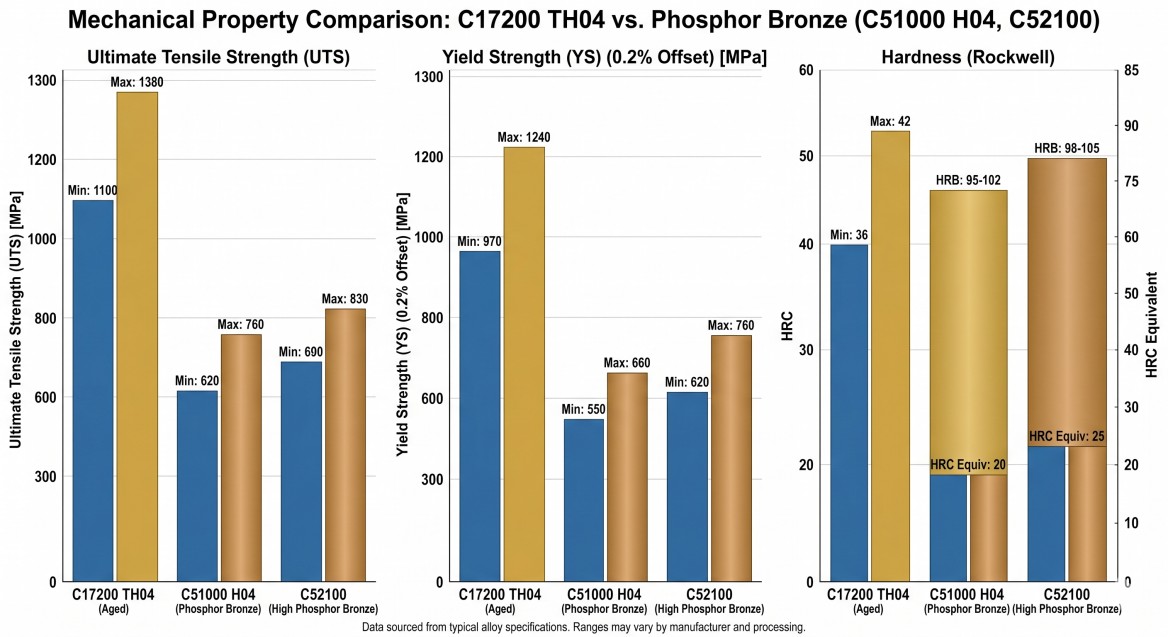
C17200 i topmodnet TH04-hærdelse når 1240-1520 MPa UTS (omtrent 180-220 ksi) med en flydespænding på op til 1210 MPa. C51000 i H04 hårdhærdelse når toppen ved 550-760 MPa. C52100 (8% tin) presser sig lidt højere ved 690-860 MPa.
Berylliumkobber kan levere1,4–2 gange højeretrækstyrken afhængigt af de sammenlignede temperamenter. Det praktiske tal, du designer med, afhænger helt af temperamentet — en møllehærdet TD02 og en fuldt ældet TH04 er betydeligt forskellige materialer, selv med det samme UNS-nummer.
Hårdhed, elasticitetsmodul og implikationer for fjederdesign
Elasticitetsmodulet påvirker direkte fjederdesignet. C17200 ligger på 125-131 GPa; fosforbronze ligger på 103-117 GPa. Højere modul betyder mere lagret energi pr. afbøjningsenhed, hvilket giver en stivere fjeder ved samme geometri.
Hårdheden fortæller en lignende historie: C17200 TH04 når Rockwell C38-44, mens C51000 H04 lander på Rockwell B70-85. Denne forskel har en målbar effekt på bøsningernes slidstyrke.
Fosforbronze er ikke blot "svagere" – den repræsenterer et kompromis med lavere styrke og højere duktilitet. C51000 opnår i udglødet tilstand forlængelser på 40-60% sammenlignet med kun 2-15% for BeCu ved maksimal styrke. Når din applikation kræver tætte formede geometrier og moderate mekaniske belastninger, bliver denne duktilitet den relevante egenskab.
Udmattelseslevetid og cyklisk belastningsydelse
Udholdenhedsgrænser og SN-kurvedata
Det mest afgørende tal i denne sammenligning er udmattelseslevetiden. I roterende bøjningsudmattelsestest har BeCu Alloy 25 vist en væsentligt længere udmattelseslevetid end fosforbronze under tilsvarende cykliske spændingsforhold – ofte flere gange større ved sammenlignelige spændingsamplituder.
C17200 viser en udholdenhedsgrænse på cirka 442 MPa ved 10⁷ cyklusser i roterende bøjning ved stuetemperatur, hvilket falder til omkring 400 MPa ved 350°C og 272 MPa ved 450°C, hvor faseovergange svækker korngrænserne. Fosforbronze mangler en veldefineret udholdenhedsgrænse i dette område.
SeASM Internationals data om berylliumkobberfor detaljerede data om materialeadfærd og udmattelse ved sammenligning af disse legeringer.
Hældningen på SN-kurven bestemmer din designmargin. BeCus kurve falder mere gradvist, hvilket giver en meningsfuld udmattelseslevetid ved lavere spændinger. Fosforbronze når sin udmattelsesknæ tidligere, hvilket betyder, at designspændingen skal reduceres væsentligt for at nå det samme cyklusmål med et krav på 10 millioner cyklusser.
Stressafslapning og forårssæt
Spændingsafslapning udvider BeCus fordel ud over rå udmattelsestal. Under vedvarende belastning eller termisk cykling mister fosforbronze fjederkraft over tid. BeCu bevarer sine mekaniske egenskaber over 300 °C - kritisk for relæfjedre, konnektorkontakter under gentagen termisk cykling og højfrekvente afbrydere, hvor fjederfejl er en reel fejltilstand, ikke blot et laboratorieresultat.
Elektrisk og termisk ledningsevne sammenlignet
IACS-værdier og hvad der driver kløften
C17200 i ældet tilstand leverer 22-60% IACS afhængigt af temperament og ældningscyklus. C51000 fosforbronze ligger typisk mellem 12-20% IACS, med en repræsentativ værdi omkring 15%.
Gabet kan spores direkte tilbage til legeringens sammensætning: beryllium ved 1,8-2% forstyrrer kobbergitteret mindre end tin ved 5-10% kombineret med fosfor. Varmeledningsevnen følger det samme forhold via Wiedemann-Franz-loven. Baseret på disse IACS-værdier ligger BeCu på cirka 130-170 W/m·K, mens fosforbronze ligger på cirka 40-70 W/m·K.
For en kortfattet oversigt over berylliumkobbers ledningsevne og anvendelsesvejledning, se denne materialeoversigt:Oversigt over AZoM berylliumkobber.
Matching af ledningsevne til komponenttype
For kontakter og relæfjedre, der fører betydelig strøm, er BeCus ledningsevnefordel direkte funktionel. Højere ledningsevne betyder mindre ohmsk opvarmning, hvilket forlænger kontaktens levetid og reducerer den termiske belastning, der fremskynder udmattelse.
For bøsninger og slidplader er ledningsevnen irrelevant. Filteret er simpelt: Hvis strømbæreevne eller varmeafledning fremgår af specifikationen, er ledningsevnen en beslutningsvariabel. Hvis ikke, fjern den fra sammenligningen og lad omkostningerne styre.
Krav til maskinbearbejdning, formbarhed og varmebehandling
Varmebehandlingsplaner og formningsgrænser
C17200 kræver en totrins termisk proces: opløsningsglødning ved 800-850 °C, efterfulgt af ældningshærdning ved 315 °C i 2-3 timer for at nå maksimal styrke. Denne proces tilføjer reel kompleksitet - ovnplanlægning, køletidspunkt og risiko for overældning.
Fosforbronze opnår sine bearbejdningsegenskaber udelukkende gennem koldreduktion. C51000 og C52100 kræveringen aldringscyklusoverhovedet.
For en praktisk, anvendelsesfokuseret varmebehandlingsreference til C17200, se denne tekniske vejledning omvarmebehandling af C17200.
Formningsgrænserne varierer afhængigt af legering og anløbning. C17200 formes bedst i udglødet tilstand før ældning; bøjning efter fuld ældning i TH04-anløbning risikerer revnedannelse, især på den udvendige radius. Fosforbronze i O-anløbning håndterer bøjningsradier ned til 0-1T; i H04 stiger den til 4-6T for C510 og 6-8T for C521.
Anbefalinger til bearbejdning og berylliumsikkerhed
Maskine C17200 med hårdmetalværktøj ved 150-350 SFM med kølevæske. Hvor procesflowet tillader det, forældes maskinen: det udglødede materiale er blødere, giver renere spåndannelse og forlænger værktøjets levetid betydeligt.
Berylliumfaren kræver direkte behandling, ikke en fodnote. Berylliumstøv fra bearbejdning af BeCu er en alvorlig indåndingsrisiko og et anerkendt kræftfremkaldende stof ved kroniske eksponeringsniveauer. OSHA's nuværende tilladte eksponeringsgrænse er 0,2 μg/m³ TWA med et aktionsniveau på 0,1 μg/m³. Lokal udsugning, HEPA-filtrering, tekniske indkapslinger og certificerede håndteringsprocedurer er obligatoriske.
Ingeniører, der outsourcer CNC-bearbejdning til en leverandør, der allerede opererer under kompatible protokoller, fjerner denne byrde fra deres eget anlæg. Cymber Metals CNC-bearbejdningsoperationer er bygget op omkring disse krav.
For mere information om lovgivningsmæssige forventninger og OSHA berylliumstandarden, se denne brancheoversigt:OSHA's vejledning om berylliumstandarder.
Omkostninger, leveringstid og sourcing i 2026
BeCu har en betydelig præmie i forhold til fosforbronze – cirka 25-40 % højere – drevet af koncentrationen af beryllium i råmaterialet og de regulatoriske omkostninger ved forarbejdning. Omkostningerne til fosforbronze er steget betydeligt i perioden 2025-2026, og de høje kobber- og tinpriser forventes at fortsætte. Udbuddet af BeCu er strammere, og leveringstiderne forlænges, når efterspørgslen inden for bilindustrien, luftfart og forsvar konkurrerer om den samme certificerede bestand.
For små til mellemstore produktionsserier tilføjer indkøbskompleksiteten skjulte omkostninger. Indkøb af certificerede C17200- eller C51000-bånd og derefter kvalificering af en separat CNC-bearbejdningsleverandør introducerer koordineringsomkostninger, yderligere kvalitetskontrolpunkter og langsommere tekniske ændringscyklusser.
Hos Cymber Metal lagerfører vi begge legeringer i ASTM/AMS-certificerede kvaliteter og producerer færdige præcisionskomponenter internt fra ét enkelt anlæg. Du kan udforske vores fuldeberylliumkobberrækkevidde her:Beryllium kobberprodukterog voresfosforbronze og bronzelegeringermuligheder her:Fosforbronze.
Berylliumkobber vs. fosforbronze – Praktisk beslutningsramme
Tre spørgsmål styrer legeringsbeslutningen:
- Hvilken cyklisk belastnings- og udmattelseslevetid kræver komponenten?
- Leder komponenten strøm, eller kræver den termisk styring?
- Hvad er den samlede omkostningstolerance, inklusive bearbejdning og overholdelse af overhead?
| Applikationstype | Anbefalet legering | Primær årsag |
|---|---|---|
| Relæfjedre, hurtigløbskontakter | C17200 | Fjederens sætningsfejl ved temperatur er dominerende fejltilstand |
| Præcisionsstik i krævende termiske miljøer | C17200 | Udmattelseslevetid og ledningsevne er begge kritiske |
| Lejebøsninger og trykskiver | C51000 / C52100 | Træthed og ledningsevne er ikke begrænsende; omkostninger og formbarhed favoriserer fosforbronze |
| Lavfrekvente fjederkontakter | C51000 / C52100 | Cyklustælling inden for fosforbronzekapacitet |
| Moderat belastede stikkontakter | Enten (ved analyse) | Afhænger af cyklustælling og aktuel belastning |
De to mest almindelige fejlvurderinger går i modsatte retninger: at specificere fosforbronze til en højcyklusfjeder og se den svigte tidligt, eller at specificere C17200 til en bøsning uden krav til ledningsevne eller udmattelse og betale en præmie på 40 % for nul ydelsesforbedring.
Ofte stillede spørgsmål
Er berylliumkobber stærkere end fosforbronze?Ja, betydeligt. C17200 når i TH04-hærdning ved maksimal ældning 1240-1520 MPa UTS sammenlignet med 550-760 MPa for C51000 i H04 – cirka 1,4-2 gange højere afhængigt af de sammenlignede hærdninger. Fosforbronze kompenserer med højere duktilitet (40-60 % forlængelse vs. 2-15 % for BeCu ved maksimal styrke), hvilket gør den bedre, hvor tæt formning er påkrævet.
Hvilken legering har den bedste udmattelseslevetid til applikationer med højcyklusfjeder?Berylliumkobber. C17200 viser en udholdenhedsgrænse på cirka 442 MPa ved 10⁷ cyklusser i roterende bøjning ved stuetemperatur. Fosforbronze mangler en veldefineret udholdenhedsgrænse ved tilsvarende spændingsniveauer.
Er fosforbronze sikker at bearbejde uden særlige forholdsregler?Ja. Fosforbronze udgør ingen væsentlig indåndingsfare ved standardbearbejdning. Berylliumkobber kræver strenge kontroller (OSHA PEL 0,2 μg/m³ TWA). Outsourcing af BeCu-bearbejdning til en certificeret leverandør fjerner denne overholdelsesbyrde fra din facilitet.
Hvornår giver fosforbronze mere mening end berylliumkobber?Til applikationer uden høje udmattelseskrav eller strømførende specifikationer - bøsninger, trykskiver, formede beslag, lavfrekvente fjederkontakter - leverer fosforbronze typisk tilstrækkelig ydeevne med 25-40 % lavere materialeomkostninger uden behov for varmebehandling.
Kan jeg få begge legeringer bearbejdet til færdige dele fra én leverandør?Ja. Cymber Metal lagerfører C17200 og C51000/C52100 i ASTM/AMS-certificerede kvaliteter og producerer færdige præcisionskomponenter internt. En enkelt leverandør til både materiale og bearbejdning reducerer kvalifikationsomkostninger og fremskynder tekniske ændringer.
Afsluttende tanker
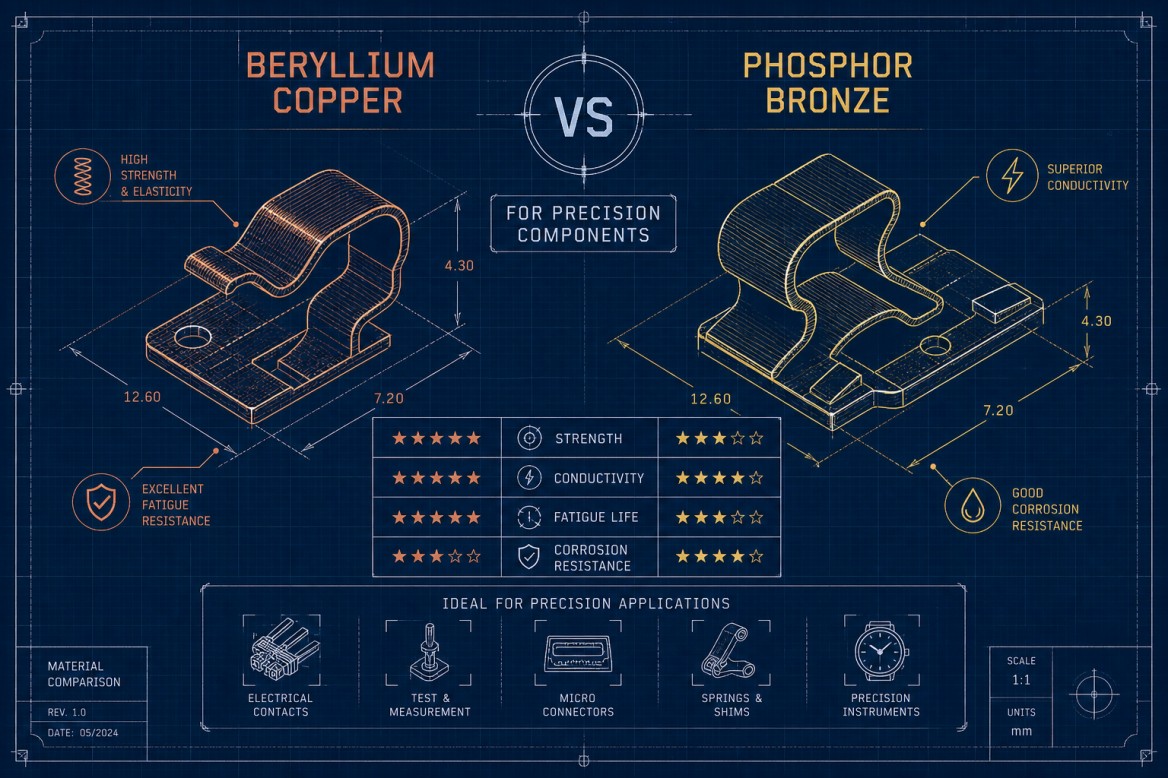
Valget mellem berylliumkobber og fosforbronze til præcisionskomponenter afhænger af tre indbyrdes overordnede variabler: udmattelseslevetid, krav til ledningsevne og samlede ejeromkostninger. BeCu er førende på styrke, udmattelseslevetid og ledningsevne. Fosforbronze er førende på omkostninger, formbarhed og procesforenkling.
Få legeringen rigtigt, før du skærer i metal. Ovenstående tal giver dig grundlaget for den beslutning.
Hos Cymber Metal fører vi begge legeringer på verificeret lager og bearbejder dem til færdige dele uden behov for en ekstra leverandør. Det rette materialevalg på dette stadie giver mere værdi end nogen form for omkostningsoptimering i den efterfølgende fase.
Klar til at gennemgå din tegning? Send den over – vi giver dig direkte, praktisk rådgivning om den rigtige legering, realistiske tolerancer og en klar tidslinje.
Kontakt os for support af præcisionskomponenter i kobberlegeringer
Udsendelsestidspunkt: 11. maj 2026